Kas kiudlaseriga saab lõigata messingi ja vaske?
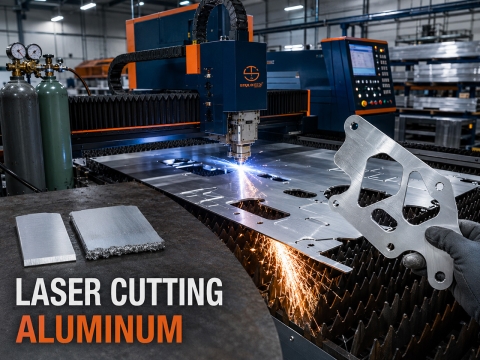
Jah. Kaasaegne kiudlaserid lõigata messingi ja vase rutiinselt, kuna nende 1064 nm lainepikkus ühendub nende metallidega palju paremini kui CO2 Laseri 10.6-mikronine kiir ja vooluallikad on varustatud tagasipeegeldumiskaitsega. Arvestage umbes 1 kW võimsusega 1 mm vase kohta, vase puhul kõrgsurvehapnikuga, messingi puhul lämmastikuga ning usaldusväärse tootmistöö tagamiseks 2 kW ja rohkem.
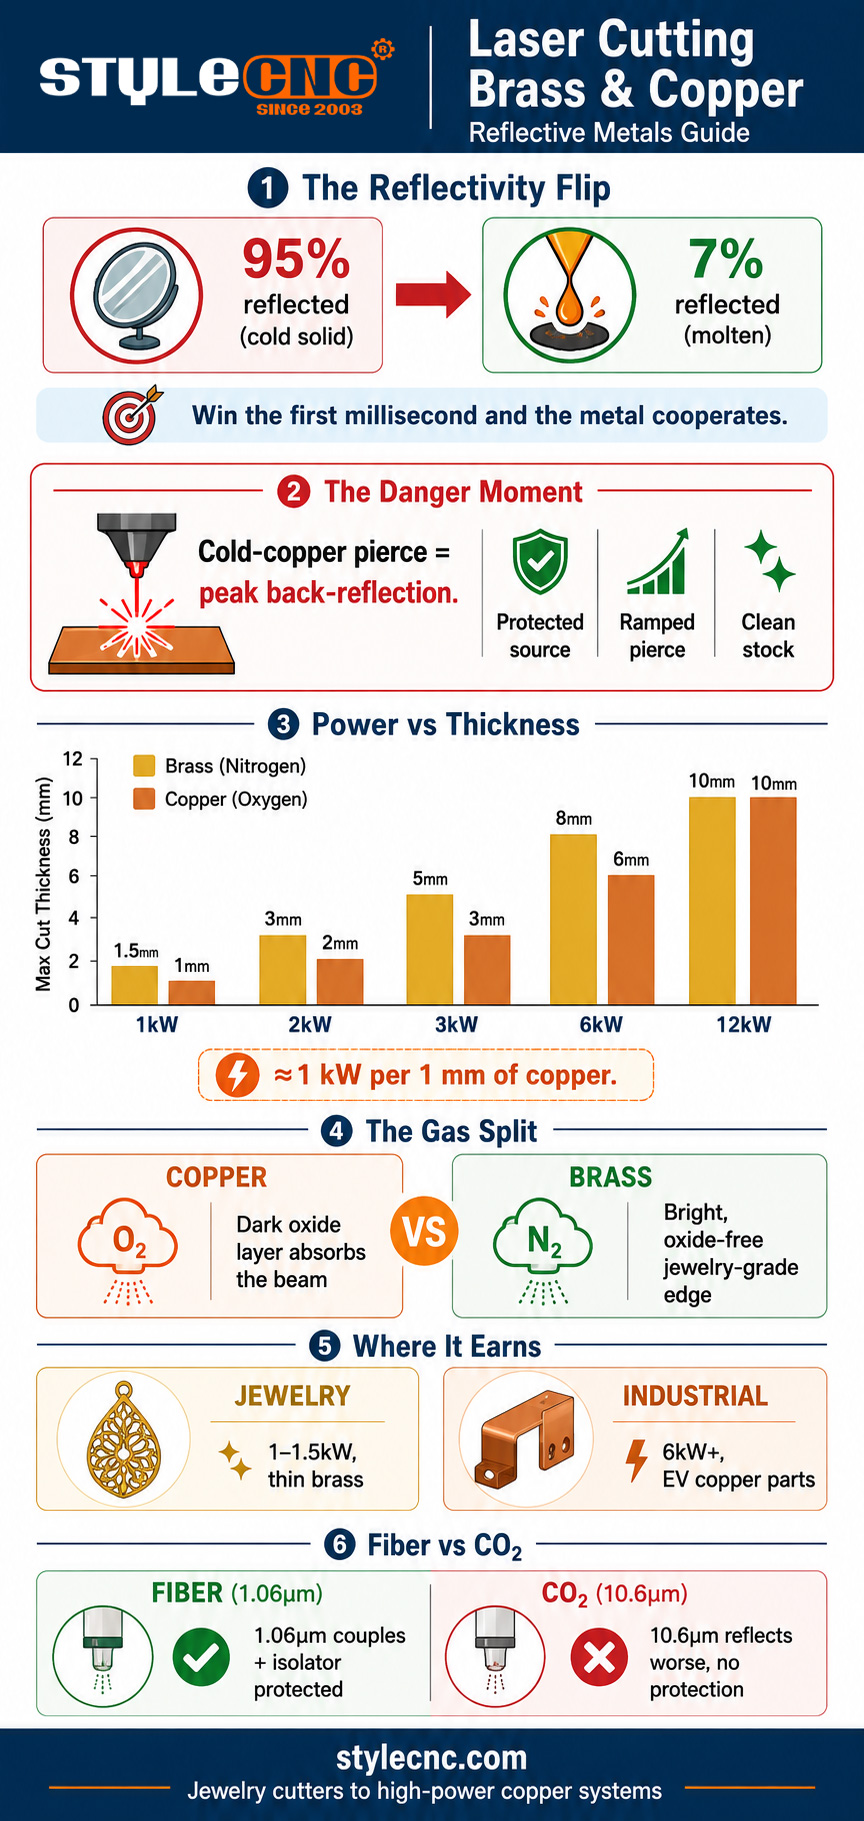
Selle võimalikuks tegev füüsika on temperatuuritrikk. Vase peegelduvus on külma ja tahke olekus umbes 95 protsenti, kuid metalli sulades langeb see umbes 7 protsendini. Kiudlaser võidab selle ülemineku toore sundimisega: maksimaalne võimsustihedus väikesel kohal sulatab pinna millisekundites ja sellest hetkest alates neelab metall kiire peaaegu täielikult ning lõikamine jätkub normaalselt. Kogu peegeldavate metallide väljakutse on kokku surutud hetke enne sulabasseini tekkimist.
Tagasivaade: kus peitub tegelik risk
See sulamiseelne hetk on läbistamine ja see on kogu lõikamisjärjestuse kõige riskialtim sündmus. Täisvõimsusel pidev läbistamine külma, peegelsileda vase sisse saadab sekundi esimese murdosa jooksul maksimaalse võimaliku peegeldunud energia otse tagasi kiireteele. Vanemate, kaitsmata allikate puhul võib see tagasivalgus kahjustada edastavat kiudu või lasermoodulit ennast, kust pärinebkiud laserite ja vase kohta.
3 asja viisid selle folkloori pensionile. Kaasaegsed kiudallikad on varustatud tagasipeegelduse isolatsiooni ja anduritega, mis tuvastavad laseri enne kahjustusi, sageli peegelduse jälgimise väljalülitusloogikaga. Läbistusrutiinid muutusid: kaldteega või impulssläbilõiked hoiavad peegli faasi millisekundites, selle asemel, et täisvõimsusel külmal metallil peatuda. Ja pinna ettevalmistamine muutus standardiks, sest õli, oksiidkiled ja niiskus suurendavad kõik peegeldust.
Ostupõhimõte on lihtne: messingist ja vasest tööde puhul kinnitage kirjalikult, et allikas, lõikepea ja kaitsesüsteemid on teie paksuses peegeldavate metallide jaoks ette nähtud. Detailid võivad küll heas korras välja näha, samas kui ettearvamatu masin neelab vaikselt kahjulikku tagasivalgust.
Miks kiudained löövad CO2 peegeldavatel metallidel
Lainepikkuse vahe määrab selle enne, kui mis tahes muu spetsifikatsioon loeb. Vask ja messing peegeldavad CO2 laseri 10.6-mikronine kiir isegi tugevamalt kui kiudlaseri 1.06-mikronine kiir, seega a CO2 Masin alustab võitlust mitu korda väiksema energiasidestusega ja hullema tagasipeegeldumisprobleemiga, ilma kompenseeriva kaitsva isolatsioonitehnoloogiata. CO2 Süsteemid säilitavad oma koha mittemetallide ja mõnede paksude plaatide niššide seas, kuid messingi ja vase puhul on tööstuse otsus kindel: kiud või mitte midagi.
Sama lainepikkuse eelis on kogu kiu kategooria alus, mida käsitletakse põhjalikult artiklis kiudlasertehnoloogia juhendPeegeldavate metallide puhul konverteerib see otse madalamaks minimaalseks võimsuseks, kiiremaks läbistamiseks ja ohutumaks optiliseks teeks.
Minimaalsed võimsuse ja paksuse piirid
Vase puhul on rusikareegel umbes 1,000 W võimsust millimeetri paksuse kohta, messing on veidi andestavam, kuna selle tsingisisaldus neelab paremini. Allolev tabel teisendab selle praktilisteks akendeks.
| Laseri võimsus | Vaskpillid (tootmine) | Vask (tootmine) | Tüüpiline töö |
|---|---|---|---|
| 1 kW | Kuni 1.5 mm | Kuni 1 mm | Ehted, sildid, õhuke leht |
| 2 kW | 2 et 3 mm | 1.5 et 2 mm | Sildid, dekoratiivpaneelid |
| 3 kW | 4 et 5 mm | 3 mm | Üldine valmistamine |
| 6 kW | 6 et 8 mm | 5 et 6 mm | Siinid, elektrilised osad |
| 12 kW+ | 10 mm+ | 8–10 mm+ | Vask-/messingplaadi tootmine |
Kahe parameetri harjumused hoiavad lõiked ohutul alal. Käivita allika lubatud suurima tippvõimsuse juures, sest võimsustihedus lühendab peegeldusfaasi, seejärel vähenda etteandekiirust 10–15 protsenti maksimaalsest väärtusest, mis katkestab, säästes protsessi varu. Ja hoia fookus materjali pinnal või sellele väga lähedal nii läbistamisel kui ka lõikamisel; peegeldavad metallid karistavad fookuse kaotamist kiiremini kui terased.
Gaasistrateegia, mis eraldab messingi vasest
Siin on vastuoluline osa: need kaks metalli vajavad erinevaid gaase ja vase vastus rikub tavapärast puhta lõike reeglit.
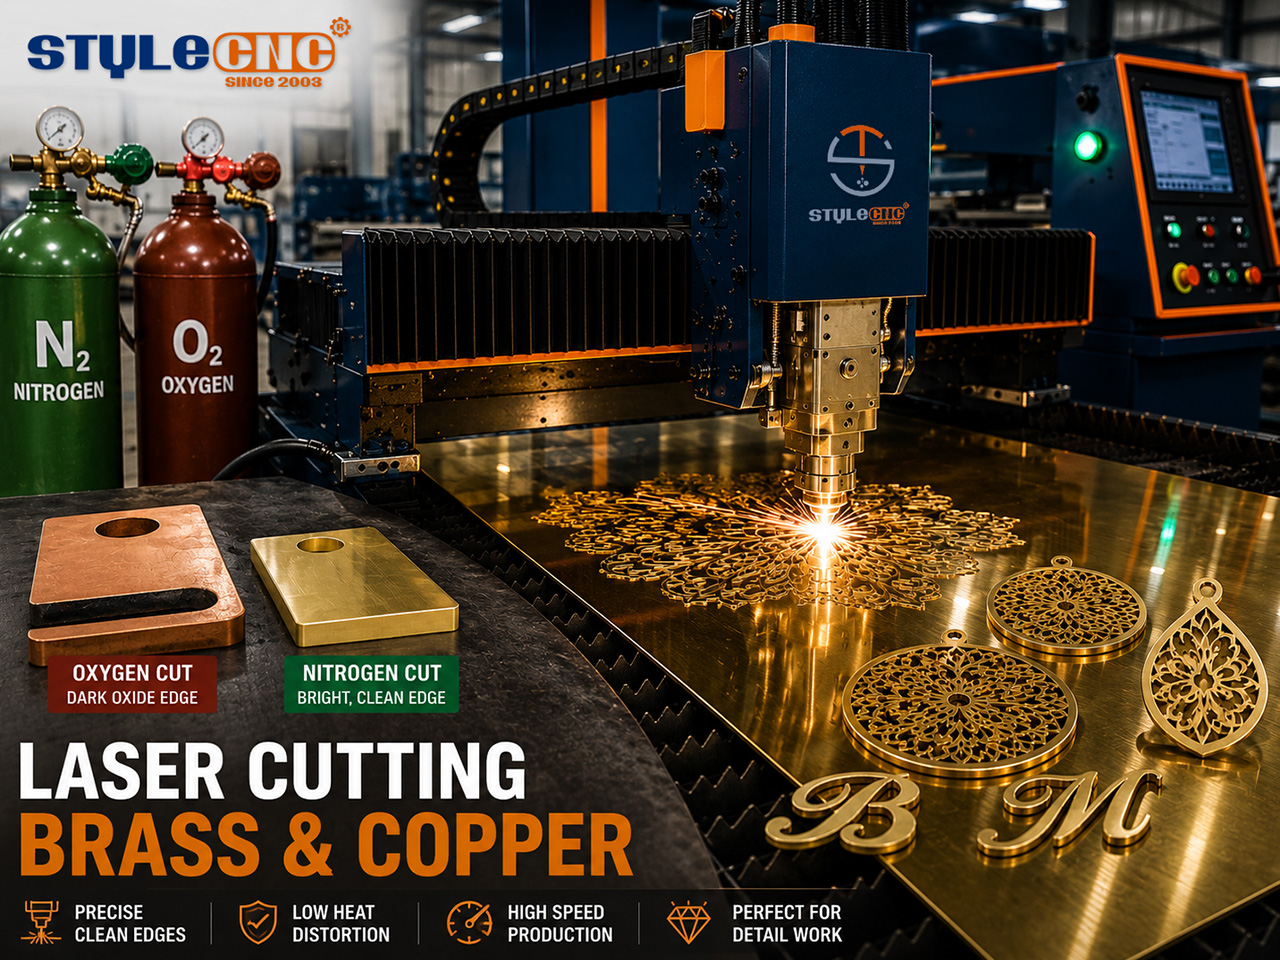
✓ Vask: kõrgsurvehapnik. Hapnik reageerib vase pinnaga, moodustades tumeda oksiidikihi, ja see tumedus ongi oluline: vaskoksiid neelab kiirt palju paremini kui hele vask seda peegeldab. Alates umbes 2 mm sügavuselt peatub ainult lämmastikuga vase lõikamine ja hapnik on usaldusväärse läbistamise ja lõikamise jaoks hädavajalik.
✓ Messing: lämmastik. Messing käitub oma tsingisisalduse tõttu tavapärasele metallile sarnasemalt, seega pakub lämmastik seda, mida ta alati pakub: oksiidivaba, läikiv ja puhas serv, mis sobib dekoratiivseks ja eheteks otse laualt. Sulami koostis muudab käitumist, seega testige iga uut messingiklassi parameetreid.
✓ Mõlemad: puhastage esmalt materjal. Õli, oksüdatsioonikiled, katted ja niiskus suurendavad kõik pinna peegeldust. Materjali pühkimine enne lõikamist on odavaim saadaolev tagasipeegeldumise kaitse.
Kus messingi ja vase lõikamine raha teenib
Ehted ja väikesed dekoratiivtööd on loomulik alguspunkt: alla 1.5 mm paksune messingplekk lõikab kompaktsetel 1–1.5 kW masinatel puhtalt ja lasermetallist ehete lõikur on täpselt seda tüüpi tööde jaoks konfigureeritud, pakkudes ripatsite, kõrvarõngaste toorikute ja filigraansete ehete puhul vajalikku peent detailitäpsust. Sildid on teine loomulik sobivus: messingist tähed, logoplaadid ja arhitektuursed liistud läikival lämmastikuga lõigatud serval, mis ei vaja enne poleerimist ega patineerimist järeltöötlust.
Tööstuslikust küljest on vasksiinid, trafoosad ja elektriühendused lasermasinatöö ning elektriautode akude tootmine on nõudlust mitmekordistanud. See on 6 kW ja suurema võimsusega valdkond, kus suure võimsusega kiudlasermetalli lõikamismasin klassi võimsustihedus ja gaasivarustus, mida vase tootmine nõuab. Keskmise ulatuse tõestuseks STYLECNC's 2000 W kiudlaserlõikuse vase demonstratsioon näitab protsessi, mis toimub reaalsel materjalil.
Korduma kippuvad küsimused
Kas vase lõikamine kahjustab mu kiudlaserit?
Mitte tänapäevasel, õigesti konfigureeritud masinal. Riskiaken on külma vase läbistamine, kui peegelduvus on umbes 95 protsenti ja peegelduva valguse tipphetked. Vooluallikad tarnitakse tagasipeegelduse isolatsiooniga ja selle rikke ohutu jälgimisega ning kaldteega läbistamine hoiab peegli faasi millisekundites. Hoiatus: hankige kirjalik kinnitus, et teie allikas ja pea on teie paksuse vase jaoks ette nähtud.
Miks kasutatakse vase puhul hapnikku, aga messingi puhul lämmastikku?
Kuna vase probleem on peegeldumine ja hapnik lahendab selle keemiliselt: selle moodustunud oksiidikiht on tume ja neelab kiirt oluliselt paremini kui läikiv vask. Alla umbes 1 mm paksuse kihi saab lämmastikuga hakkama; alates umbes 2 mm paksusest on vajalik hapnik. Messing neelab tänu oma tsingisisaldusele piisavalt hästi, et lämmastiku tavapärane eelis võidab hoopis: läikiv, oksiidivaba serv, mis on valmis poleerimiseks, mis on just see, mida dekoratiiv- ja ehtetöödel vaja on.
Kui palju võimsust on vaja messingpleki lõikamiseks?
Ehete ja õhukese dekoratiivse messingist detaili (kuni 1.5 mm) puhul piisab 1 kW võimsusest puhtaks lõikamiseks. 2–3 mm paksune siltide jaoks mõeldud messingist detailide puhul on vaja 2 kW võimsust. 4–5 mm paksune üldtöötlus jääb 3 kW piiresse ja paksud messingplaadid on 6 kW ja suuremad. Messing on igal võimsustasemel veidi paksem kui vask, kuna see neelab kiu lainepikkust paremini.
Kas a CO2 laserlõigatud messing või vask?
Sisuliselt mitte ja seda ei tohiks proovida masinatel, millel pole peegeldava metalli kaitset. Mõlemad metallid peegeldavad 10.6 mikronit. CO2 lainepikkus isegi tugevamalt kui kiu lainepikkus, seega on sidestus halvem ja tagasipeegeldumise oht suurem, kuna optilisel teel puudub isolaatortehnoloogia. See on metallilõikuse selgeim juhtum, kus kiudlaser pole mitte ainult parem, vaid ka kategooriliselt õige tööriist.
Miks minu messingi lõiked materjalipartiide vahel erinevad?
Messing on vase-tsingi sulamite perekond, mitte üks materjal, ja tsingi sisaldus, mis aitab imada, varieerub olenevalt klassist. Suurema tsingisisaldusega sulamid lõigatakse kergemini; pliisisaldusega vabatöötlemisklassid käituvad jällegi erinevalt. Pinna seisukord lisab teise muutuja, kuna oksüdeerumine ja kiled muudavad peegeldust. Tööpõhimõte on sama, mis alumiiniumisulamite puhul: säilita parameetrid klassi kohta ja tee lühike testlõige, kui uus partii saabub.
Loosung
Messing ja vask lakkasid olemast keelatud metallid päeval, mil kiudallikad said tagasipeegelduskaitse ja operaatorid õppisid läbistamist austama. Retsept on järjepidev: maksimaalne võimsustihedus peegeldava faasi läbipuhumiseks, pinnale tihe fokuseerimine, hapnik vase ja lämmastik messingi jaoks, puhas materjal ja umbes kilovatt vase millimeetri kohta suuruse reeglina.
STYLECNC konfigureerib kiudlasereid kogu selle ulatuse ulatuses, alates ehteklassi metallilõikur õhukese messingist tööde jaoks suure võimsusega süsteemid vase tootmiseks. Saatke STYLECNC Ühenda oma metallid, paksused ja mahud peegeldava metalli konfiguratsiooni ja gaasisoovituse saamiseks.