Mis on CNC-töötlus elektriautode tootmises?
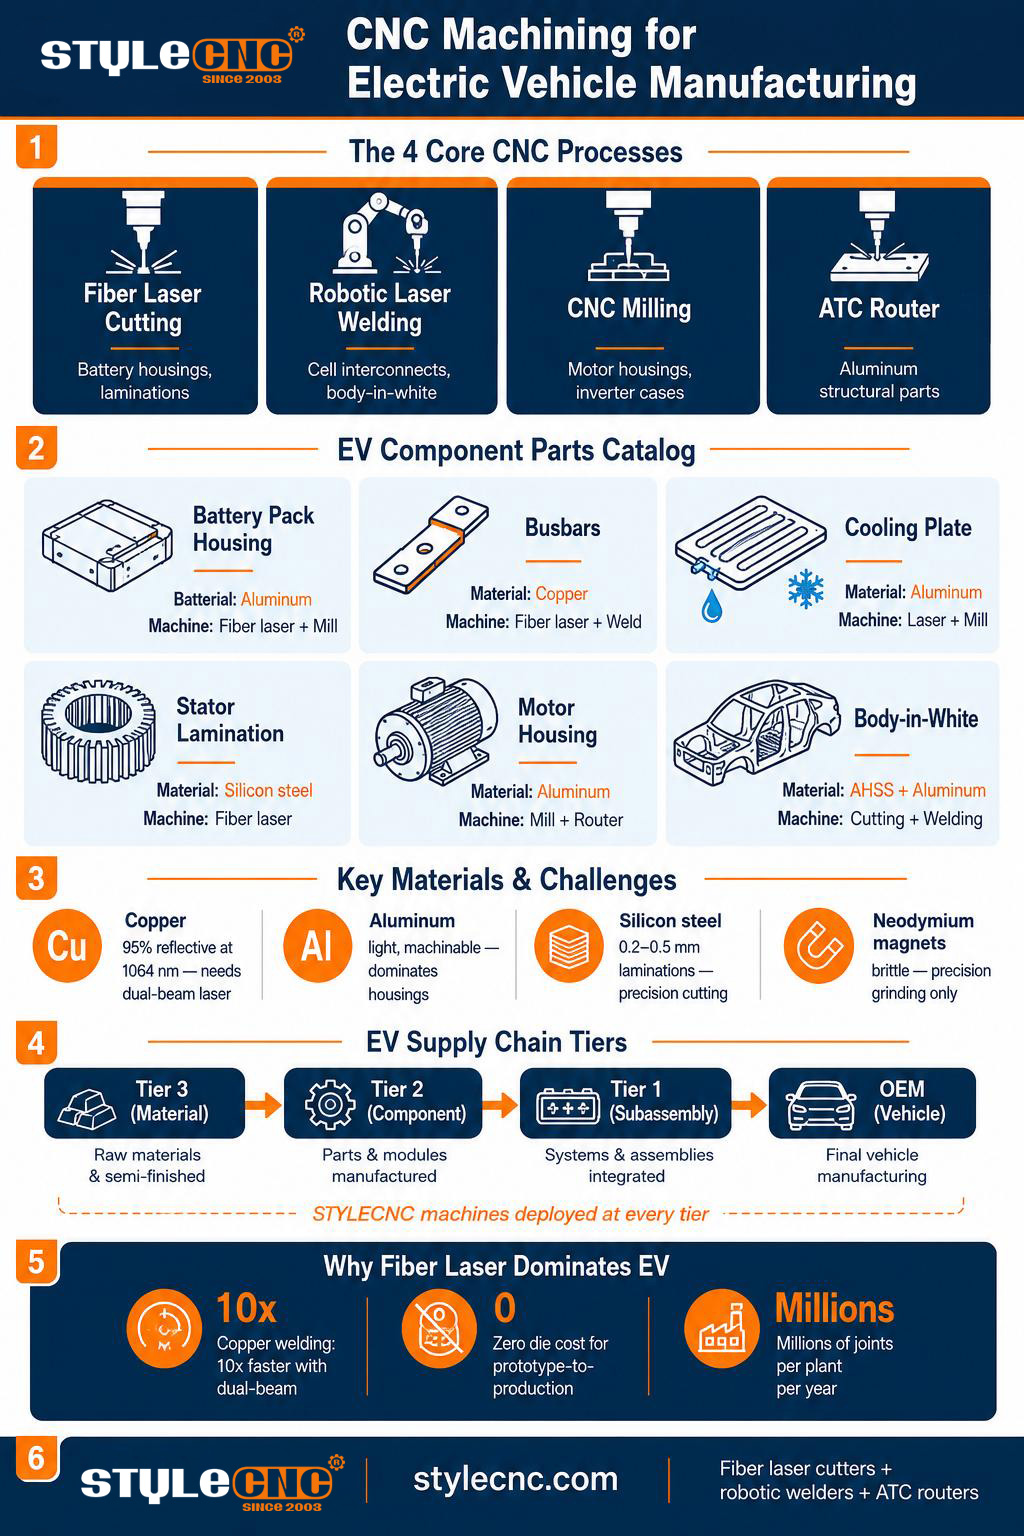
Elektrisõidukite tootmises kasutatavad peamised CNC-masinad on aku korpuste ja kerepaneelide fiiberlaserlõikurid, elementide ühenduste ja siinide robotlaserkeevitusseadmed, mootorikomponentide ja inverteri korpuste täppis-CNC-freespingid ning alumiiniumkonstruktsioonide osade ATC-freespingid. Iga protsess käsitleb elektrisõidukite tarneahelas spetsiifilisi materjale ja osade geomeetriat.
Elektrisõidukite tootmine paikneb autotööstuse mahu ja lennunduskvaliteediga täpsuse ristumiskohas. Üks akupakett sisaldab tuhandeid üksikuid keevitatud ühendusi. Üks mootor vajab täpselt lõigatud räniterasest laminaate, täpsete tolerantside järgi töödeldud alumiiniumkorpusi ja vaskmähiseid, mis tuleb ühendada ilma kuumakahjustusteta.
Tulemuseks on tootmiskeskkond, kus CNC-masinaid kasutatakse igas etapis: tooraine väljalõikamisel, komponentide valmistamisel, allsõlmede keevitamisel, korpuse lõplikul töötlemisel ja valmistoodete märgistamisel. Mahud ulatuvad prototüüpide kogustest teadus- ja arendustegevuses miljonite osade tootmiseni aastas. Protsesside kombinatsioon erineb traditsioonilisest autotööstusest, kuna elektriautod asendavad sisepõlemismootori ja käigukasti akude, elektrimootorite ja jõuelektroonikaga, millest igaüks nõuab erinevat CNC-tööriistakomplekti.
Elektriautode komponentide kataloog: mida töödeldakse ja kuidas
Allolev tabel kaardistab peamised elektrisõidukite komponendid CNC-masinateni, mis neid toodavad. See on loodud teatmeteosena ostjatele, kes uurivad elektrisõidukite tarneahela töötlemist.
| EV komponent | funktsioon | MATERJAL | CNC protsess |
|---|---|---|---|
| Akupaki korpus | Struktuurne ümbris kaitseb rakke | Alumiinium 6061 või survevalu ADC12 | Kiudlaserlõikus + CNC-freesimine |
| Aku mooduli korpus | Grupeerib lahtrid mooduliteks | Alumiiniumleht, 1 kuni 3 mm | Kiudlaserlõikus |
| Siinid | Voolu kandvad ühendused rakkude vahel | Vask või alumiinium, 1 kuni 5 mm | Kiudlaserlõikus + laserkeevitus |
| Jahutusplaadid | Aku termiline haldamine | Alumiinium joodetud kanalitega | Kiudlaserlõikus + CNC-freesimine |
| Rakkude ühendused | Elementide ja siinide vaheline ühendus | Nikkeldatud terasest või vasest sakid | Robotlaserkeevitus |
| Mootori staatori kihid | Elektromagnetiline südamiku virn | Räniteras, 0.2–0.5 mm | Kiudlaserlõikus |
| Mootori korpus | Konstruktsioon- ja termiline kate | Alumiiniumvalu | CNC freesimine + ATC frees |
| Mootori rootor | Pöörlev magnetiline südamik | Teras haruldaste muldmetallide magnetitega | Täppis-CNC-freesimine |
| Inverteri korpus | Võimsuselektroonika korpus | Alumiinium | Kiudlaserlõikus + CNC-freesimine |
| Laadimispordi komplekt | Väline laadimisliides | Alumiinium või tehnoplast | CNC freesimine + sissepritse |
| Valged kerepaneelid | Sõiduki kere konstruktsiooniosad | Alumiiniumleht + täiustatud terased | Kiudlaserlõikus + robotkeevitus |
| Akupaki kaas | Hermeetiline ülemine kate pakile | Alumiiniumleht, stantsitud või lõigatud | Kiudlaserlõikus + keevitamine |
Ühe elektriauto jaoks on vaja umbes 20–40 erinevat CNC-töödeldud komponentide perekonda, olenevalt arhitektuurist ja varustustasemest. Aku-kesksed osad domineerivad mahu poolest. Mootori- ja inverteriosad domineerivad täpsusnõuete poolest. Kereosad domineerivad kapitaliinvesteeringute poolest kasutatavatesse masinatesse.
Akusüsteemide tootmine: korpused, moodulid ja siinid
Akupakkide tootmine on valdkond, kus elektriautode tootmises kasutatakse kõige rohkem CNC-masinaid. Näiteks Tesla Model Y akupakk kasutab alumiiniumist siine, mille keevitatud pinnal on ühepoolne plaatimine ja mis on paigutatud nelja mooduli vahel, igaüks 4680 silindrilist elementi 92s9p konfiguratsioonis. Iga moodul sisaldab 107 elementi ja esindab kümneid laserlõigatud ja laserkeevitatud liideseid.
Pakendikorpused ja konstruktsiooniümbrised
Pakkide korpused valmistatakse tavaliselt alumiiniumplekist või survevalualumiiniumist. Lõikamisel kasutatakse valdavalt kiudlaserlõikureid lehtmetalli paksuse (1–5 mm) ja portide, jahutuskanalite ning kinnitusdetailide geomeetrilise keerukuse tõttu. CNC-freespinkidel järellõikamisel lisatakse keermestatud kinnitusavad, tihenduspinnad ja rõhuportide liidesed.
Bussi valmistamine ja keevitamine
Siinid on akupaketi elektrilised kiirteed. Need on tavaliselt vasest või alumiiniumist, paksusega 1–5 mm ja kujuga, et need läbiksid mooduli arhitektuuri. Lõikamine toimub kiudlaserlõikuritega, kuna materjal on väga peegeldav ja õhuke. Siinide keevitamine elementide klemmidele on elektrisõidukite tootmises kõige nõudlikum toiming: see hõlmab erinevaid materjale (vask alumiiniumiga või nikeldatud teras vasega), rangeid geomeetrilisi tolerantse ja tehase kohta tehtavaid liiteid mõõdetakse miljonites kogustes aastas.
Rakkude ühendused ja jahutus
Elementide ja siinide vahelised ühendused nõuavad robotlaserkeevitust kiire võnketehnikaga, et ületada vase kõrge peegelduvus standardse 1064 nm kiudlaseri lainepikkusel. Kaasaegsed kahekiirelised kiudlaserkeevitusseadmed suudavad nendel ühendustel töötada kuni kümme korda kiiremini kui ühekiirelised eelkäijad. Paki läbi põimitud jahutusplaadid termiliseks haldamiseks kasutavad alumiiniumlehte joodetud või laserkeevitatud kanalitega.
Elektrimootorite ja jõuseadmete tootmine
Tootmisjärgus elektrisõidukite elektrimootorites domineerivad püsimagnetitega sünkroonmootorid (PMSM) ja üha enam ka aksiaalvoo konstruktsioonid. Mõlemad arhitektuurid sõltuvad suuresti täppis-CNC-töötlusest.
Staatori laminaadid ja korpused
Staatori kihid lõigatakse 0.2–0.5 mm paksusest räniterasest lehtmetallist. Täppiskiudlaserlõikus on prototüüpide ja väikesemahuliste seeriate puhul suures osas asendanud stantsimise, kuna see välistab tööriistakulud ja võimaldab kiiret disaini itereerimist. Suuremahulises tootmises kasutatakse endiselt progressiivseid stantse, kuid isegi need sõltuvad tööriistade valmistamiseks traatelektroodist ja laserlõikusest. Staatori korpused on tavaliselt alumiiniumist valatud korpused, mis on laagriavade, kinnituspindade ja jahutusvedeliku kanalite jaoks CNC-freesidel viimistletud.
Mootori juuksenõelkeevitus
Juuksenõelakujulised mootorimähised, mis on nüüd paljudes elektriautode ajamites standardvarustuses, kasutavad ristkülikukujulist vasktraati, mis on painutatud ja keevitatud pidevaks staatorimähiseks. Juuksenõelaotste vahelised ühenduskohad keevitatakse robotkiudlasersüsteemidega, sageli tuhandeid ühenduskohti mootori kohta. Kiire kvaliteet ja ühendusgeomeetria määravad mootori elektritakistuse, mis mõjutab otseselt sõiduki sõiduulatust.
Inverteri ja jõuelektroonika korpused
Inverteri korpustes asuvad ränikarbiidist toitemoodulid, mis muundavad aku alalisvoolu mootori jaoks kolmefaasiliseks vahelduvvooluks. Need on tavaliselt alumiiniumist, millel on integreeritud jahutuskanalid ja mis on valmistatud toorikute kiudlaserlõikuse, millele järgneb tihenduspindade, kinnituspatjade ja jahutuskanalite CNC-freesimine.
Mootorikomponentide tootmismahud on akukomponentide omadest väiksemad, kuid tolerantsid on kitsamad. Ühe juuksenõelmähisega mootori jaoks võib vaja minna 2,000–5,000 individuaalset laserkeevitatud ühendust. Iga suurenenud takistusega ühendus ilmneb mootori tööea jooksul soojuskaduna, seega on kvaliteedikontroll tootmistempos kriitilise tähtsusega.
Materjalid elektriautode CNC-tootmises
Elektrisõidukite tootmises kasutatakse traditsioonilise autotööstusega võrreldes erinevat materjalisegu. Alumiinium domineerib konstruktsiooniosas kaalu tõttu, vask elektriosas juhtivuse tõttu ning spetsiaalsed terased esinevad mootori südamikes ja keretöödes.
| MATERJAL | Kus kasutatakse | CNC protsess | Erimõtted |
|---|---|---|---|
| Alumiinium 6061 / 6082 | Aku korpused, mootori korpused, inverteri korpused | Kiudlaserlõikus, CNC-freesimine | Suurepärane töödeldavus, väike kaal, kõrge soojusjuhtivus |
| Survevalu ADC12 | Mootorikorpused, akupaki kaaned | CNC freesimine, viimistlustöötlus | Valatud poorsus nõuab aeglast lõikamist, pindade tihendamine on kriitilise tähtsusega |
| Vask (C110, C102) | Siinid, mootorimähised, juuksenõelad | Kiudlaserlõikus + keevitamine | Väga peegeldav lainepikkusel 1064 nm, vajab kiire võnkumist või kahekiirelist laserit |
| Räniteras (elektrotehniline teras) | Staatori ja rootori kihid | Kiudlaserlõikus, traatelektrood | Virna joondamiseks on vaja täpseid lõikeid |
| Nikeldatud teras | Mobiiliterminalid, Mobiilikaardid | Robotlaserkeevitus | Nikkeldamine takistab metallidevaheliste ühendite teket |
| Roostevaba teras 304 / 316 | Jahutusvedeliku torud, andurite korpused | Kiudlaserlõikus, CNC-freesimine | Korrosioonikindlus, hea avatud osade jaoks |
| Täiustatud ülitugev teras | Valgest kerest konstruktsioonipaneelid | Kiudlaserlõikus, robotkeevitus | Väga kõrge tõmbetugevus, nõuab suuremat laservõimsust |
| Neodüümmagnetid | Mootori rootorid (PMSM) | Täppislihvimine | Habras, raskesti töödeldav, pärast lõikamist magnetiseerub |
Erinevate materjalide probleem on elektrisõidukite tootmise peamine tehniline väljakutse. Vase ja alumiiniumi, raua ja alumiiniumi ning nikeldatud terase ja vase ühendused moodustavad tavapäraste ühekiireliste laseritega keevitamisel hapraid metallidevahelisi ühendeid. Tööstusharu standardlahendused on kahekiireline kiudlaserkeevitus, rõngasrežiimis kiire kujundamine ja kvaasipidevlaine (QCW) laserkeevitus.
Kiudlaserlõikus: elektriautode metallitöötlemise selgroog
Kiudlaserlõikus on elektrisõidukite tootmises kõige olulisem tööhobune protsess. See hõlmab aku korpuste, moodulikorpuste, siinide, staatori laminaatide, jahutusplaatide, inverteri korpuste ja kerepaneelide töötlemist. STYLECNC kiudlaserlõikusmasinate kataloog hõlmab konfiguratsioone alates väikeseformaadilistest prototüüplõikuritest kuni tööstuslike tootmisplatvormideni pideva tarneahela kasutamiseks.
Konstruktsiooniliste akukorpuste ja suurte kerepaneelide puhul suure võimsusega kiudlasermetalli lõikamismasin käitleb paksemat alumiiniumi ja teraslehte konfiguratsioonides, mis vastavad autotööstuse tarneahela mahule. Suuremahulise lamedate toodete tootmiseks mähisega laseriga tühjendusjoon Asendab traditsioonilisi stantspresse akupakkide kaante, jahutusplaatide ja konstruktsioonipaneelide puhul, mille puhul stantsi maksumus ei saa amortiseeruda.
Kompleksse jaoks 3D geomeetria tootmises - keha valges töös 3D robotkiudlasermetalli lõikamismasin pakub mitmeteljelist ulatust kokkupandud alusraamidel, konstruktsioonisõlmedel ja stantsitud hüdroformitud osadel, millele lameda alusega lõikurid ligi ei pääse.
Elektrisõidukite tootmises kasutatava lehtmetalli paksus ulatub 0.2 mm räniterasest laminaatidest õhukeses otsas kuni 8 mm struktuuralumiiniumini paksemas otsas. Üks kiudlaserplatvorm katab harva kogu seda vahemikku tõhusalt, mistõttu enamik elektrisõidukite tarneahela töökodasid kasutab 2 või 3 kiudlaseri konfiguratsiooni, mis on häälestatud erinevate paksusribade jaoks.
Pesastamise tarkvara on tootmismahus hädavajalik. Kaasaegne akupaki kaane või mooduli korpuse programm sisaldab sadu väikeseid detaile lehe kohta ja lõikejärjekorra optimeerimine määrab otseselt, kui palju detaile vahetuse jooksul toodetakse. Iga kiudlaserlõikur STYLECNC juurutab standardkonfiguratsiooni osana pesastamisvõimelise CAM-iga laevu.
Robotlaserkeevitus: lahtrite ühendused ja valge korpus
Laserkeevitus on elektriautode akupakkide kokkupaneku ja üha enam ka kere täieliku tootmise võimaldav protsess. Kiudlaserkeevitused tegelevad miljonite elementide ja siinide ühendustega igas akutehases ning robotlaserkeevitused tegelevad mitmeteljeliste keevisõmblustega, mis hoiavad kerekonstruktsiooni paneele koos. tööstuslikud kiudlaserkeevitusrobotid autotööstusele Artiklis kirjeldatakse üksikasjalikult tänapäevaste elektrijaamade kasutuselevõtu mustreid.
Täpsemalt akuelementide tootmiseks Laserlõikus- ja keevitussüsteemid liitiumioonakude tootmiseks Viide hõlmab integreeritud tootmisliini konfiguratsioone, mis ühendavad ühel liinil lahtrite sakkide keevitamise, siinide kinnitamise ja pakendi tihendamise. 3D tööstuslik kiudlaserkeevitusrobot on valgete keharakkude tavaline ehitusplokk, mis vajavad mitmeteljelise raja järgimist.
Väiksemahuliste prototüüpide ja tootmisremondi puhul automaatne CNC-laserkeevitusmasin pakub sama täpsust kui robotsüsteemid väiksema jalajäljega, mis sobib teadus- ja arendustöökodadele ning spetsialiseeritud elektrisõidukite kokkupanijatele.
STYLECNC elektriautode tarneahelas: prototüübist tootmiseni
Elektrisõidukite tootmine on mitmetasandiline tarneahel. 1. taseme tarnijad tarnivad originaalseadmete tootjatele (OEM) valmis akupakke, mootoreid ja invertereid. 2. taseme tarnijad tarnivad 1. taseme tarnijatele korpusi, siine ja staatori laminaate. 3. taseme materjalitarnijad tarnivad 2. taseme tarnijatele alumiiniumlehte, vasklehte ja räniterast. CNC-masinaid kasutatakse igal tasandil.
STYLECNC Tööstusmasinaid kasutatakse elektrisõidukite tarneahela kõikidel tasanditel. Kiudlaserlõikurid tegelevad akukorpuste toorikute valmistamisega 2. ja 3. tasemel. Robotlaserkeevitusseadmed tegelevad 1. taseme akutootjate elementide sakkide keevitamise ja siinide ühendamisega. ATC-ruuterid, sealhulgas alumiiniumist CNC-frees ketta ATC-süsteemiga, tegelevad prototüüpide ja väikesemahuliste elektrisõidukite konstruktsioonialumiiniumist töötlemisega, mille puhul stantside maksumus on liiga kõrge.
Elektrisõidukite prototüüpide programmide puhul saab sama kiudlaserlõikur, mis lõpuks tootmissiine töötleb, luua esialgsete disainilahenduste prototüüpe sama täpsusega. See prototüübi ja tootmise vaheline järjepidevus vähendab disainimuudatuste riski programmi hilisemas etapis. See vähendab ka eraldi tarnijate arvu, keda programmijuht peab koordineerima.
Tootmisprogrammide puhul STYLECNC mähisega söödetavad tühjendusliinid, suure võimsusega kiudlaserlõikurid ja 3D Robotkeevitussüsteemid on loodud pidevaks tööks ja integreerimiseks tehase MES-iga, mida elektrisõidukite tootmine nõuab. Integreerimine kliendi paigaldatud andurimassiividega, detailide jälgitavus ja kvaliteedikontroll on pigem standardne kui valikuline.
Sõnastik: EV CNC tootmisterminid
Kasutage seda viidet elektrisõidukite tootmisprotsesside võrdlemisel, tarnijate hindamisel või valdkonna tehnilise dokumentatsiooni ülevaatamisel.
| Termin | Määratlus |
|---|---|
| Busbar | Jäik elektrijuht, tavaliselt vasest või alumiiniumist, mis ühendab akuelemente või -mooduleid. |
| Lahtri vahekaart | Üksikust akuelemendist väljuv õhuke juht väliseks ühenduseks. |
| Keha valges (BIW) | Kokkupandud sõiduki kerekonstruktsioon enne värvimist või viimistlemist, milles domineerivad keevitatud teras- ja alumiiniumpaneelid. |
| Juuksenõelaga mähis | Mootori mähise stiil, kasutades ristkülikukujulist vasktraati, mis on painutatud juuksenõelakujuliseks ja keevitatud otstest. |
| Räni teras | Rauasulam, millele on lisatud räni elektrikadude vähendamiseks; kasutatakse mootori staatori ja rootori südamikes. |
| Võluv keevitamine | Laserkeevitustehnika, mille puhul kiirt võngutatakse ringikujuliselt, et sulavanni laiendada. |
| Kahekiireline laser | Kiudlaser kahe koaksiaalse kiirega (südamik pluss rõngas) peegeldavate metallide stabiilseks keevitamiseks. |
| QCW-laser | Kvaasipidevlaine-laser, mis ühendab impulss- ja pideva väljundi täppiskeevituseks. |
| Intermetalliline ühend | Erinevate materjalide keevisliidetel tekib habras metall-metall faas; seda tuleb kontrollida, et vältida vuukide purunemist. |
| Mähisega söödetav tühjendus | Lehtmetallist väljatõrjumise protsess, mida söödetakse pidevalt terasrullist ja mida kasutatakse suuremahuliste autoosade jaoks. |
Korduma kippuvad küsimused
Milliseid CNC-masinaid kasutatakse elektriautode tootmiseks?
Põhipakett koosneb kiudlaserlõikuritest akukorpuste, moodulikorpuste, siinide ja staatori laminaatide jaoks; robotlaserkeevitusseadmetest elementide ja siinide vaheliste ühenduste ning metallkerega ühenduste jaoks; CNC-freespingitest mootorikorpuste, inverterikorpuste ja rootorikomponentide jaoks; ning ATC-freespingitest alumiiniumkonstruktsiooniosade jaoks. Iga suurem elektrisõidukite originaalvaruosade tootja ja esimese taseme tarnija kasutab mingit kombinatsiooni kõigist neljast.
Miks on laserkeevitus elektriautode akude tootmisel nii oluline?
Kuna akuühendustes tuleb erinevaid materjale ühendada äärmiselt madala elektritakistusega, tuhandeid kordi paki kohta ja seda tootmiskiirusel, siis IPG fotoonika ja tehnoloogia lühiülevaated dokumenteerivad, et kiudlaserkeevitus võnke- või kahekiiretehnikaga on ainus tehnoloogia, mis ühendab vajaliku kiiruse, täpsuse ja erinevate materjalide võimekuse. Ultraheli keevitust kasutatakse koos spetsiifiliste elementide ja sakkide ühendustega, kuid see ei saa asendada laserkeevitust täispaki kokkupanekul.
Mis teeb vasksiinide keevitamise keeruliseks?
Vask peegeldab umbes 95 protsenti standardsest 1064 nm kiudlaserkiirest, põhjustades ebastabiilset võtmeaugu moodustumist, pritsmeid ja ebaühtlast läbitungimist ühekiireliste süsteemide puhul. Tööstusharu lahendus on kahekiirelised kiudlaserid, kus rõngaskiir eelsoojendab vaske neeldumise suurendamiseks, millele järgneb südamikkiir, mis teostab tegeliku keevituse. See välistab pritsmed ja tagab kuni kümme korda kiirema keevituskiiruse kui ühekiirelised eelkäijad.
Mille poolest erineb elektriautode tootmine traditsioonilisest autotööstusest?
Traditsiooniline autotööstuse töötlemine keskendub sisepõlemismootorile, käigukastile ja šassiile. Elektriautode tootmine asendab need akude, elektrimootorite ja jõuelektroonikaga, millel on täiesti erinevad materjali- ja protsessinõuded. Vase keevitamine muutub keskseks. Räniterasest lamineerimise lõikamine suureneb. Alumiiniumkonstruktsioonide töötlemine suureneb järsult, kuna elektriautodes kasutatakse aku kaalu kompenseerimiseks rohkem alumiiniumi kui sisepõlemismootoriga sõidukites.
Milliseid materjale on elektriautode tootmisel kõige raskem töödelda?
Kolm materjalist tulenevat väljakutset on domineerivad. Vask on laserprotsesside jaoks kõige raskem tänu peegelduvusele. Räniteras on täpsuse saavutamiseks kõige raskem, kuna lamineerimiskihid peavad tuhandete kihtide ulatuses mikromeetri täpsusega joonduma. Neodüümmagnetid on töötlemiseks kõige raskemad, kuna need on haprad, neid tuleb käsitseda kindlas suunas ja tavaliselt magnetiseeritakse need alles pärast lõikamist, et vältida lõikeriistade kahjustamist jääkmagnetismiga.
Kas olemasolevad CNC-töökojad saavad üle minna elektriautode tarneahela toimimisele?
Jah, ja paljud neist ongi. Seadmete kattumine on märkimisväärne: igal töökojal, kus juba töötavad kiudlaserlõikurid, robotkeevitused või CNC-töötluskeskused, on põhivõimekus olemas. Muutused on programmeerimises, kinnitusdetailide valikus ja kvaliteedisertifitseerimises. Elektrisõidukite tarneahelad nõuavad tavaliselt IATF 16949 autotööstuse kvaliteedisertifitseerimist, detailide jälgitavust ja MES-integratsiooni. Masinatesse investeerimine on sageli väiksem takistus kui kvaliteedisüsteemi investeering töökodadele, kes sellesse valdkonda sisenevad.
Loosung
Elektrisõidukite tootmine on aastakümnete jooksul muutnud CNC-tööstust sama palju kui iga teist vertikaaltööstust. Kiudlaserlõikusest on saanud vaikimisi lehtmetalli protsess. Robotlaserkeevitus on muutunud erialasest standardiks. Alumiiniumi ja vase komponentide täppis-CNC-töötlus on järsult kasvanud ning elektrisõidukite tarneahela iga tasand sõltub nüüd CNC võimekusest, et saavutada kulu- ja kvaliteedieesmärke.
STYLECNC Tööstuslikke kiudlaserlõikureid, robotlaserkeevitussüsteeme ja ATC-ruutereid kasutatakse elektrisõidukite tarneahelates üle maailma, alates prototüüpprogrammidest kuni esimese taseme akupakkide tootjateni. Elektrisõidukite komponentide töötlemise konfiguratsioonide arutamiseks vaadake üle kiudlaserlõikusmasinate kataloog, laserkeevitusmasinate kataloogvõi võtke ühendust STYLECNC meeskond, et saada konfigureeritud hinnapakkumine teie konkreetse osade loendi alusel.