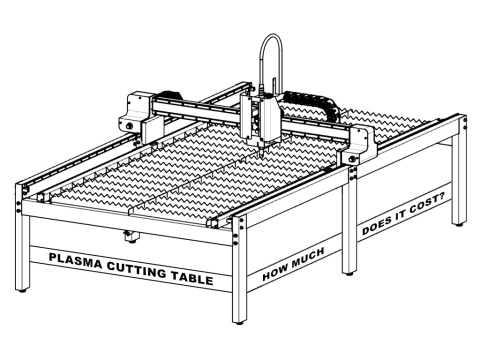
Mis on CNC plasmalõikur ja kuidas see töötab?
Kombinatsioon Plasma lõikur Ja CNC-kontrollerit nimetatakse CNC-plasmalõikusmasinaks. CNC-plasmalõikur ühendab endas lihtsa ja hõlpsasti kasutatava CNC-süsteemi, mis ioniseerib otsikust kõrgel temperatuuril väljuva kiire õhuvoolu elektrijuhtideks. Kui vool läbib juhti, moodustab see kõrge temperatuuriga plasmakaare ja kaare kuumus põhjustab metalli lokaalset sulamist (ja aurustumist) tooriku sisselõikes ning sulametall eemaldatakse kiire plasmaõhuvoolu jõul, moodustades sisselõike töötlemismeetodi. Rõngakujulise gaasivoolu tehnoloogia abil moodustatud piklik ja stabiilne plasmakaar tagab mis tahes juhtiva metalli sujuva ja ökonoomse lõikamise.
Probleemid ja lahendused
CNC-plasmalõikuriga töötamise käigus võib ette tulla mitmesuguseid tõrkeid. Probleemide korral peaks operaator esmalt säilitama rahu, analüüsima tõrgete põhjuseid koos probleemide sümptomitega ning leidma lahendused tõrkeotsinguks.
Tööõhu rõhk on liiga madal.
Kui plasmalõikuri töötamise ajal on tööõhurõhk palju madalam kui kasutusjuhendis nõutav õhurõhk, tähendab see, et plasmakaare väljutuskiirus on nõrgenenud ja sisendõhuvool on väiksem kui nõutav väärtus. Sel ajal ei saa tekkida suure energiaga ja kiiret plasmakaart. Selle tulemusena on sisselõike kvaliteet halb, sisselõige ei ole läbistatud ja sisselõige kuhjub. Ebapiisava õhurõhu põhjused on järgmised: õhukompressori ebapiisav õhusisend, lõikuri õhureguleerimisklapi rõhuregulatsioon on liiga madal, solenoidklapis on õlireostus ja õhutee ei ole sujuv. Seetõttu on vaja neid aspekte ükshaaval kontrollida, leida probleeme ja need õigeaegselt parandada.
Tööõhu rõhk on liiga kõrge.
Kui sisendõhu rõhk on pärast plasmakaare moodustumist liiga kõrge, puhub liigne õhuvool kontsentreeritud kaarekolonni minema, hajutab kaarekolonni energiat ja nõrgendab plasmakaare lõiketugevust. Peamised põhjused on: sisendõhu vale reguleerimine, õhufiltri rõhureduktiivventiili liigne reguleerimine või õhufiltri rõhureduktiivventiili rike.
Kuluvate osade, näiteks elektroodiotsikute, vale paigaldamine.
Elektroodi otsik on keermestatud ja tuleb oma kohale kruvida. Otsiku vale paigaldamine, näiteks kui kruvikeerme pole piisavalt pingutatud ja pöörisvoolurõngas pole korralikult paigaldatud, põhjustab see ebastabiilset lõikamist ja kuluvate osade liiga kiiret kahjustumist.
Sisendvahelduvpinge on liiga madal.
Enne plasmalõikusmasina kasutuselevõttu ja kasutamist kontrollige, kas sellega ühendatud elektrivõrgul on piisav kandevõime ja kas toitejuhtme spetsifikatsioonid vastavad nõuetele. Plasmalõikusmasina paigalduskoht peaks olema kaugel suurtest elektriseadmetest ja kohtadest, kus esineb sageli elektrilisi häireid.
Halb kontakt maandusjuhtme ja töödeldava detaili vahel.
Maandus on enne lõikamist oluline ettevalmistus. Kui spetsiaalset maandusvahendit ei kasutata, on töödeldava detaili pinnal isolatsioon ja maandusjuhtme pikaajaline kasutamine koos tugeva vananemisega põhjustab maandusjuhtme ja töödeldava detaili vahelise halva kontakti.
Lõikekiirus ja põleti käepideme vertikaalsus.
Lõikekiirus peaks olema kiire või aeglane, olenevalt materjalist ja paksusest, ning voolutugevus peaks olema ühtlane. Liiga kiire või liiga aeglane kiirus põhjustab ebaühtlast lõikepinda ja räbu ülemisele ja alumisele servale. Lisaks, kui lõikepõletit ei hoita vertikaalselt ja pihustatud plasmakaar pihustatakse kaldu, põhjustab see ka lõikepinna kallet.
Probleemid
| Probleemid | Probleemi põhjus | Lahendused |
| Lülitage sisse hosti "toitelüliti", toitetuli ei sütti | 1. "Toiteindikaatori" tuli on katki | asendama |
| 2. 2A kaitse on vigane | asendama | |
| 3. sisendpinget pole 3-faasiline 380 V | Kapitaalremont | |
| 4. sisendpinge 380V 3-faasiline faasikaotus. "Faasi puudumise" indikaatortuli põleb. | 3-faasilise pinge mõõtmiseks kasutage multimeetrit, mis peaks vastama nõuetele | |
| 5. võimsus ja nii edasi | asendama | |
| 6. vigane juhtpaneel või host | Kapitaalremont | |
| Pärast 3-faasilise sisendtoite sisselülitamist ventilaator ei pöörle, kuid toiteindikaator põleb. | 1. sisend 3-faasilise võimsuse faasikaotus | Ehitusmaterjalide lähenemisviis tabeli 1.4 abil |
| 2. ventilaatori lehed on võõrkehade poolt kinni jäänud | Eemaldage võõrkeha | |
| 3. ventilaatori toitepistik on lahti | Sisestage uuesti | |
| 4. Ventilaatori juhe on lahti ühendatud | Kapitaalremont | |
| 5. ventilaator on kahjustatud | Vaheta välja või kapitaalremont | |
| Lülitage sisse 3-faasiline sisendvõimsus, toite märgutuli põleb, ventilaatori pöörlemine on normaalne, kuid avage "testgaasi" lüliti, põleti otsik on ilma õhuvooluta. | 1. sisendsuruõhku ei ole | Gaasivarustuse ja gaasitorustiku hooldus |
| 2. vastuvõtja tagaosas on "õhufiltri rõhuregulaatori" tasakaalutus, manomeeter näitab nulli. "Alarõhu" korral kuvatakse punast tuld. | Reguleerige rõhku uuesti. Meetod: suurendamiseks keerake õhufiltri rõhureduktori käsiratast päripäeva, vastasel juhul vähendage. | |
| 3. "testgaasi" halb tuli | asendama | |
| 4. peremeesorganismi elektromagnetiline ventiil on halb | Kapitaalremont või asendamine | |
| 5. gaasijuhtme lekked või lühis | Kapitaalremont | |
| Lülitage sisse "testgaasi" lüliti, otsikul on õhuvool, kui "lõike" tuli sulgub, sulgeb põleti lüliti, kuid ei õhujuga ega põhiprogramm ei tööta. | 1. põleti lüliti on katki või lülitiliin on katki | Vaheta välja või kapitaalremont |
| 2. "Lõika" lüliti on vigane | asendama | |
| 3. hosti juhtplaadi kahjustus | Kapitaalremont | |
| 4. kahjustatud vastuvõtva juhttrafo või sellega seotud liinid või komponendid | Kapitaalremont | |
| 5. peremeesorganismi kaitse seisaku ajal rõhu puudumise ja temperatuuri ületamise ning muude põhjuste tõttu | Kuni õhurõhk normaliseerus või peremeesorganismi temperatuur normaliseerus pärast normaalseks muutumist | |
| 6. Vesijahutusega lõikepõleti ei tööta korralikult või paagis pole vett, mis põhjustab rõhu puudumist ja nii on seade kaitstud olekus. | Kontrollige ja lahendage probleem, kui kraanivee rõhu osakond või veesurvet tuleks suurendada | |
| Lülitage põleti lüliti sisse, kui õhuvool on otsikus, kuid mitte "üles" ega "üles" lõikamise suunas. | 1. sisend 3-faasilise võimsuse faasikaotus | Kapitaalremont |
| 2. õhurõhk alla 0.45Mpa | Reguleerige normaalseks tabelis 3.2 kirjeldatud meetodi abil | |
| 3. sisendõhuvool on liiga väike | Suurendage sisendõhu vooluhulka 300 l/min | |
| 4. "Lõika maandusjuhe" padruni ja tooriku juhtivus on halb või "lõigatud maandusjuhe" on purunenud. | Klamber või teenindusjuht uuesti | |
| 5. lõikepõleti otsiku elektrood või muud osad on kahjustatud | Uute osade asendamine | |
| 6. Lõikamismeetod pole õige | Põleti otsik tuleks enne põleti lüliti sisselülitamist asetada töödeldava detaili lõikamise alguspunkti. | |
| 7. lõikepõleti kaabli avatud vooluring | Kasutage multimeetri R * 10 faili, et mõõta teekonda peremehe "väljundliidese" juhtiva osa ja põleti elektroodi vahel, vastasel juhul on pinnakaabel katki. | |
| 8. peremeesorganismi "FD" sädemevahe on liiga suur või on lühis | Reguleerige volframvarda vahe umbes 0.5mm-0.8mm, kui volframvarda struktuuri osakond, siis 2 tühimikku liidavad võrdselt 0.5mm-0.8mm | |
| 9. liini või komponendi põhiosa, näiteks rõhuregulaatori kahjustus | Kapitaalremont | |
| 10, vastuvõtva juhtpaneeli häired või kahjustused | Kapitaalremont või asendamine | |
| 11. põleti kahjustus | Kasutage multimeetrit R * 10K viiliga lõikepõleti elektroodihoidiku jaoks ja väliskeerme M32 või M35 takistuse väärtus peaks olema lähedal ∽-le kuni sadadele K-dele. Kui takistus on liiga väike (näiteks paar kcal, paar Ω), viitab see kahjustusele või niiskusele. Pärast pesemist ja kuivatamist tuleks mõõtmised teha, et kahjustusi kinnitada, välja vahetada. | |
| Kontakti saab lõigata, aga kontaktivaba ei saa lõigata, katse mitteülekandega kaar sädemevaba otsik | 1.15A kaitsme kaitsme avatud vooluring | asendama |
| 2. "õhufiltri rõhureduktor" näitab, et väärtus on liiga kõrge | Reguleerige vastavalt tabelis 3.2 näidatud meetodile | |
| 3. Põleti elektroodi otsik või muud osad on kahjustatud | asendama | |
| 4. lõikepõleti on niiske, suruõhu niiskusesisaldus on liiga suur | Põleti kuivatatakse ja suruõhk kuivatatakse ning seejärel masinasse | |
| 5. "pilootkaare liides", et katkestada põleti ja avatud juhtme vaheline ühendus | Kasutage multimeetri R * 10 faili, et mõõta "pilootkaare liidese" klemmi ja metallpõleti lõikepõleti peaks läbima | |
| 6. lõikepõleti kahjustused | Kontrollimeetod on sama nagu tabelis 5.11. | |
| Viilis olev lõikepaksuse valiku lüliti saab lõigata, kuid teine viil ei tööta | 1. Lõigake paks lüliti või juhtme valik on halb | asendama |
| 2. üks peremeesorganismi vahelduvvoolu kontaktoritest CJ1 või CJ2 on vigane | Vahetage või parandage | |
| 3. alaldi peatrafo B1 on vigane või sellega seotud juhtme avatud vooluringis | teenus | |
| Elektrikaar tööl ebastabiilne | 1. rõhk on liiga madal või liiga kõrge | Järelreguleerimine, meetodi vaata tabel 3.2 |
| 2. lõikepõleti otsik või elektrood põleb | asendama | |
| 3. sisendpinge on liiga madal | Sisendvahelduvpinge reguleerimine | |
| 4. "maapinna lõikamine" ja halb töö juhtiva vahel | Õigesti ühendatud | |
| 5. lõikamine liigub aeglaselt | Reguleerige liikumiskiirust | |
| 6. sädemegeneraator ei saa kaar automaatselt katkeda | Tavaliselt peaks põleti lüliti sädemegeneraatori tühjenemisaeg olema 0.5–1 s ja seejärel peaks see automaatselt peatuma, vastasel juhul on tegemist juhtplaadi häiretega; juhtahela või komponendi rikkega, mis tuleks üle vaadata. | |
| 7. hosti vastavad komponendid ei tööta korralikult | Kapitaalremont | |
| Plasmalõikuse paksus kuni nimiindikaatoriteni | 1. sisend 3-faasiline pinge kuni 380V | Reguleerige sisendpinget |
| 2. sisendvõimsus on liiga väike ja lõikerõhu langus on liiga suur. | Peaks suurendama sisendvõimsust | |
| 3. sisestage suruõhu rõhk, mis on liiga madal või liiga kõrge | Reguleerige 0.4 MPa-ni, meetodit vt tabelist 3.2 | |
| 4. Kui suruõhuvool on liiga väike, näitab töörõhu mõõtur normaalsest väärtusest umbes 0.3 MPa-ni langemist. Lõpetage töö ja lülitage toide välja. Rõhk normaliseerub kohe. | Lisaks sisendsurveõhu voolukiirusele kuni 300 l/min; kui süsteemi toruava on liiga väike, peaks see olema suurem kui φ8mm torujuhtmes olev puurauk | |
| 5. "lõikepaksuse valik" lülitab valitud käigu sobimatuks | Vaheta "kõrgema hinnaklassi" vastu | |
| 6. liiga kiire lõikekiirus | Aeglustage lõikekiirust | |
| 7. töömaterjal ei vasta tabelile 2 | Reguleerimisparameetrid | |
| 8. düüsiauk on läbi põlenud | Reguleerige uut otsikut | |
| 9. elektrood on läbi põlenud | asendama | |
| 10. düüsi mudel on vale | Reguleerige õiget tüüpi otsikut | |
| 11. Õhusüsteemi või lõikepõleti kaabli kahjustuse korral leke, mille tagajärjel vähenes düüsi ava vool märkimisväärselt. | Parandage või asendage | |
| Lõikematerjali kallutatus | 1. düüsi elektrood on kahjustatud | asendama |
| 2. düüsi elektroodi kinnitusasend on erinev telg | Paigaldage õigesti uuesti | |
| 3. liiga kiire lõikamine | Sobiv aeglustus | |
| 4. düüsi telg ja tooriku tasapind ei ole vertikaalsed | Reguleeri ja lahenda | |
| Liiga lai lõige, halva kvaliteediga sisselõige | 1. lõikekiirus on liiga aeglane | Reguleeri kiirust |
| 2. otsik, elektrood on läbi põlenud | Ajakohastatud | |
| 3. Töödeldav materjal, paksus ja lüliti "lõika paksuse valik" asend ei sobi kokku | Korrigeerimine | |
| 4. düüsi mudel pole õige, auk on liiga suur | Vahetage õiget tüüpi otsik välja | |
| Plasmalõikuspõleti läbipõlemine | 1. metallist survekork ei ole kokku surutud | Tavaliselt tuleks elektroodi otsikut koheselt kokku suruda |
| 2. Lõikepõleti juhtivad ühendused on lahti, kaabel on katki ja hingetoru on katki, vesijahutusega põleti liidese leke on leke. | Kontrolli ja lahenda õigeaegselt | |
| 3. Lõikepõleti ühenduskohtade halb isolatsioon | Peaks tagama, et isolatsioon hea ristmikul | |
| 4. lõikepõleti keraamiline kaitsekate on kahjustatud, kuid seda pole kohe vahetatud | Tuleks kiiresti välja vahetada | |
| 5. suruõhk liigses vees | Kui suruõhu niiskusesisaldus on üle normi, laske õhufiltri rõhureduktoril õigeaegselt vette sattuda. | |
| 6. Saapa lõikamine, lõikepõleti mudel on vale | Paralleellõikamiseks tuleks valida vesijahutusega lõikepõleti, õhkjahutusega lõikepõleti kandevõime on liiga väike ja seda ei saa kasutada. | |
| 7. elektroodi ei vahetata pärast põlemist tagasi | Elektroodide põlemise kohta tuleks viivitamatult teavet anda | |
| 8. Vesijahutusega põleti tööveesüsteem ei ole normaalne või ümbritseva õhu temperatuur on liiga madal, liides lekib | Kontrollige ja lahendage ning ei tööta külmumistemperatuuril | |
| Alaldi dioodid D1-D6 põlevad sageli läbi | 1. uue dioodi pöördpinge on liiga madal | Vastupidine pinge taluvus > 1200V diood tuleks valida |
| 2. C101–C103; C104; C106 või R101; R102 ühes või mitmes kahjustatud | asendama | |
| 3. alaldi trafo B1 on kahjustatud | Vahetage või parandage | |
| 4. Plasmalõikuspõleti on kahjustatud | Eemaldage põleti põhiseadmest, kasutades multimeetrit R * 10K viiliga mõõteelektroodi ja põleti väliskeermega M32 või M35. Takistuse väärtus peaks olema umbes ∽, kui see on alla kümnete K, on see kahjustatud. |
Ettevaatusabinõud
CNC-plasmalõikuri kasutamisel on lõikekvaliteet ebastabiilne ja kuluvaid osi tuleb sageli vahetada. On leitud, et kasutaja töö ei ole töötamise ajal piisavalt standardiseeritud ja samal ajal ei pööra ta piisavalt tähelepanu mõnele detailile. Kokkuvõtlikult mõned näpunäited CNC-plasmalõikusmasinate igapäevaseks kasutamiseks, lootes pakkuda teile mugavust:
Lõikamine peaks algama servast.
Võimalusel alusta lõikamist servast, mitte lõikamiskohta perforeerides. Serva kasutamine lähtepunktina pikendab kulumaterjali eluiga, õige viis on suunata otsik enne plasmakaare käivitamist otse töödeldava detaili servale.
Vähendage ebavajalikku "kaarlahenduse (või piloteerimise)" aega.
Kaare süütamisel kuluvad nii otsik kui ka elektrood väga kiiresti ära ning enne süütamist tuleks põleti asetada lõikemetalli lähedale.
Ärge ülekoormake otsikut.
Düüsi ülekoormamine (st düüsi töövoolu ületamine) põhjustab düüsi kiire rikke. Voolutugevus peaks olema 95% düüsi töövoolust. Näiteks: 100 A düüsi voolutugevus peaks olema seatud 95 A-le.
Kasutage mõistlikku lõikekaugust.
Kasutusjuhendi nõuete kohaselt kasutatakse mõistlikku lõikekaugust. Lõikekaugus on lõikeotsiku ja töödeldava detaili pinna vaheline kaugus. Perforeerimisel proovige kasutada kaugust, mis on kaks korda suurem kui tavaline lõikekaugus või maksimaalne h8, mida plasmakaar suudab edastada.
Perforatsiooni paksus peaks jääma masinasüsteemi lubatud vahemikku.
Lõikemasin ei saa läbistada terasplaati, mille paksus ületab tööpaksuse. Tavaline läbistamise paksus on 1/2 normaalse lõikepaksuse juures. Püüdke hoida põletit ja kulumaterjale puhtana. Põletil ja kulumaterjalidel olev mustus mõjutab oluliselt süsteemi plasmafunktsiooni. Kulumaterjalide vahetamisel asetage need puhtale flanellrätikule, kontrollige sageli põleti ühendusribi ning puhastage elektroodi kontaktpinda ja otsikut vesinikperoksiidipõhise puhastusvahendiga.
CNC-plasmalõikuri probleemid ja lahendused: 10 KKK-d
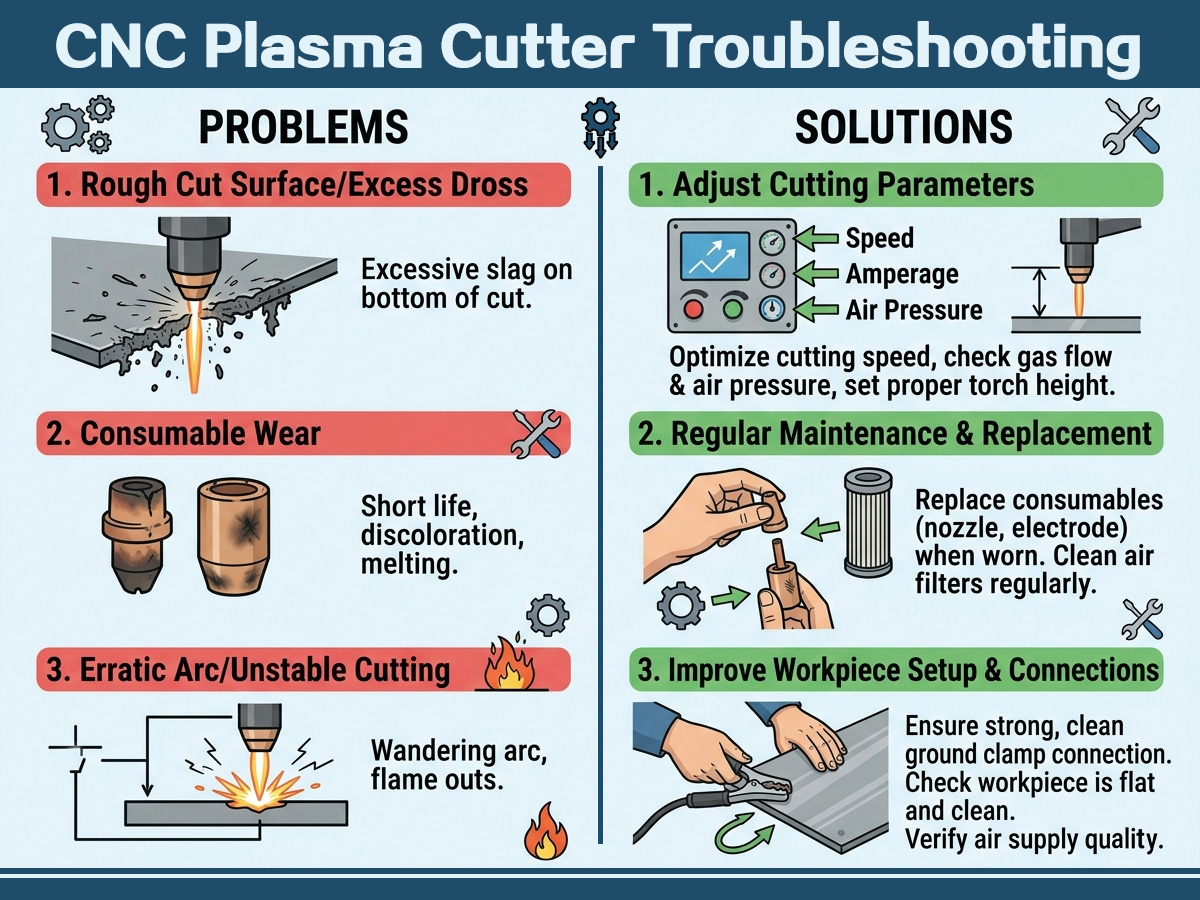
1. Miks tekitab minu CNC-plasmalõikur alumisele servale liigset rämpsu?
Alumine räbu tekib valest liikumiskiirusest. Aeglane lõikamine tekitab pehmet räbu; kiire lõikamine kõva räbu, mis vajab lihvimist. Reguleerige kiirust vastavalt 10% sammud teie omast plasmalõikuri juhend lõiketabel.
2. Mis põhjustab plasmapõleti kaare kadumist lõikamise keskel?
Kaare kadu on tavaliselt põhjustatud ebapiisavast õhurõhust, halvast maandusühendusest või saastunud plaadipinnast. Veenduge, et teie klamber puutub kokku puhta palja metalliga ja kontrollige ühtlast õhuvoolu. CNC plasmalõikuslaud.
3. Kuidas vältida õhukese lehtmetalli deformeerumist plasmalõikuse ajal?
Kasutage täieliku läbitungimise saavutamiseks madalaimat voolutugevust, maksimeerige liikumiskiirust ja tehke lõikeid järjest, et külgnevate radade vahel oleks võimalik jahtuda. plasma põhjaveetase vähendab dramaatiliselt moonutusi materjalil, mis on õhem kui 16-kaliibriline.
4. Miks on minu plasmalõikusaugud koonilised ja ebaümmargused?
Lukusta THC soovituslikule lõikekiirusele h8 alla ühe tolli aukude puhul ja vähenda liikumiskiirust 60% perimeetri kiirusest. See laseb kaare tagumisel serval järele jõuda, tekitades rohkem silindrilisi auke.
5. Kui tihti peaksin plasma kulumaterjale vahetama?
Vahetage düüsid ja elektroodid välja, kui märkate suurenenud ava, elektroodi pragunemist, kaare nihkumist või suurenenud räbu teket. Uued kulumaterjalid lahendavad rohkem lõikeprobleeme kui ükski teine vahetus. Järgige plasmalõikuri hooldusgraafik kulumise jälgimiseks.
6. Mis põhjustab plasmalõigatud servade ebajärjekindlaid kaldenurki?
Kahjustatud või kulunud düüsi ava rikub kaare sümmeetriat ja tekitab ebaühtlase nurga. Hoidke lõike h8 ±0.010 tolli piires ja veenduge, et teie keerisrõngas ja kaitsekate on õigesti istunud, et tagada ühtlane ühendus. plasmalõikuse täpsus.
7. Kas suruõhus olev niiskus võib mõjutada plasmalõikuse kvaliteeti?
Jah. Niiskus häirib põleti sees ionisatsiooni, põhjustades kaare ebastabiilsust ja kuluvate osade kiiremat kulumist. Paigaldage lõikurist ülesvoolu jahutava õhu kuivati ja koalestseeriv filter.
8. Miks mu THC põleti nurkades töödeldavasse detaili sukeldub?
Kui masin nurkades aeglustab, muutub kaare pinge ja THC näitab valet distantsi. Konfigureerige oma kontroller nii, et THC keelatakse aeglustuste ajal vastavalt oma vajadustele. CNC plasmalõikuri kasutusjuhend sukeldumisvastaste sätete jaoks.
9. Kas ma saan oma CNC-plasmalõikuril kasutada käeshoitavat plasmapõletit?
Käsipõletitel on sälgulised otsikud, mis mehhaniseeritud töö ajal ummistuvad. CNC-pinkide puhul on oluline lameda otsakuga masinpõleti. Võrdle Käeshoitavad vs CNC plasmalõikurid enne seadistamist.
10. Kui palju maksab CNC-plasmalõikussüsteem väikesele töökojale?
Harrastusklassi 4×4 lauad algavad umbes $5000–8,000 dollarit, samas kui tootmissüsteemid ulatuvad $15,000–50 000+ dollarit. Eelarve kulumaterjalide ja CAM-tarkvara jaoks.