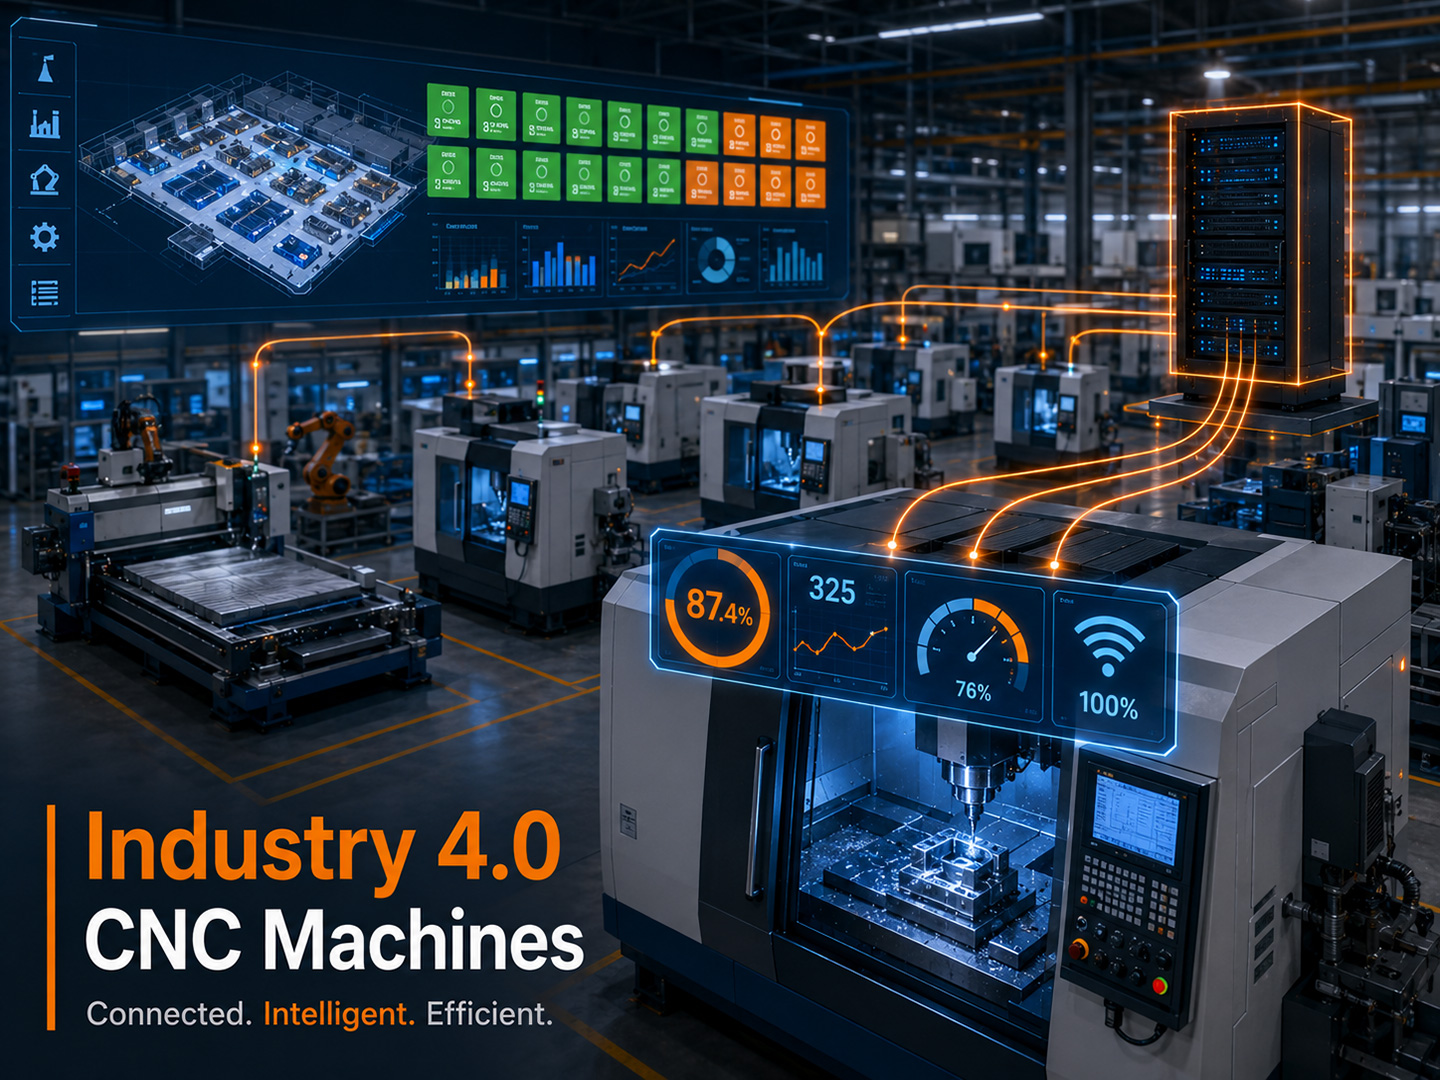
See fraas hõlmab laia spektrit. Lihtsamalt öeldes on Tööstus 4.0 CNC-masin võib lihtsalt avaldada oma tööoleku (lõikamine, jõudeolek, alarm) tootmispõranda armatuurlauale. Keerukamas otsas asub sama masin suletud ahelas, kus MES planeerib oma töid, ERP saab reaalajas oma väljundarvud, ennustava hoolduse käivitab spindli voolutrendide põhjal ja protsessisisese kontrolli kvaliteediandmed edastatakse järgmisse programmi. Mõlemad otsad kvalifitseeruvad Tööstus 4.0-ks; nad erinevad küpsuse, mitte olemuse poolest.
See, mis eristab Tööstus 4.0 CNC-töötlust eraldiseisvast CNC-masinast, on ühenduvus ja kontekst. Traditsiooniline CNC-masin käivitab programmi ja toodab detaile. Tööstus 4.0 CNC-masin teeb sama asja, genereerides samal ajal pidevat andmevoogu, mida ülejäänud tehas saab kasutada töö planeerimiseks, rikete ennustamiseks, jõudluse mõõtmiseks ja kvaliteedi parandamiseks.
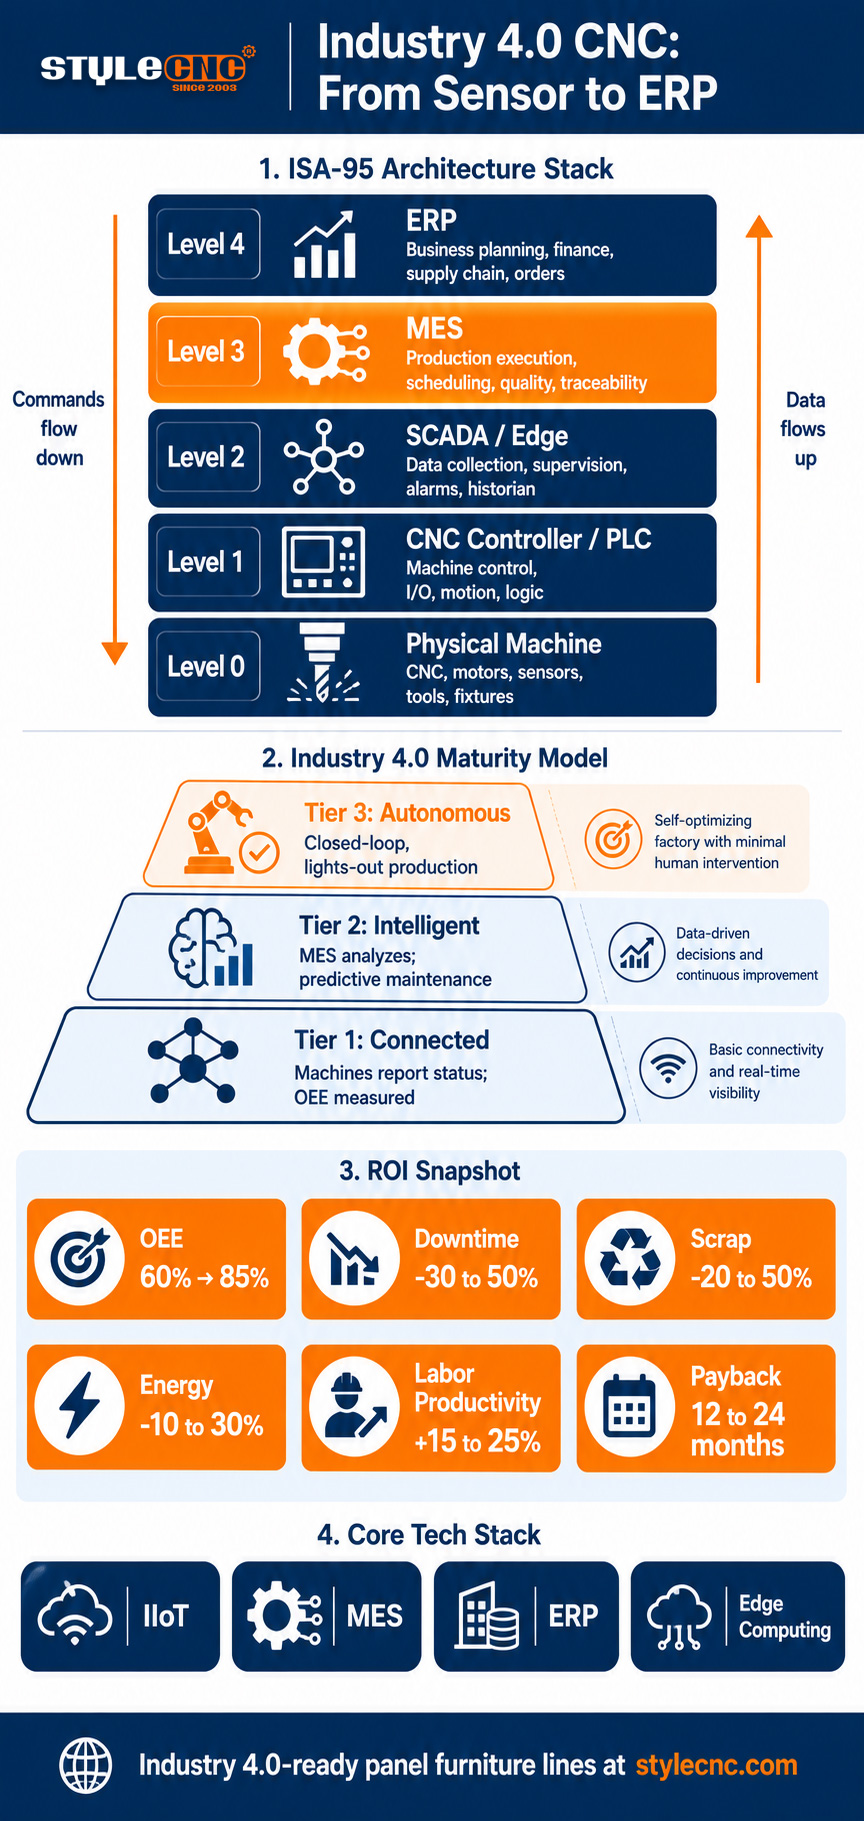
Tööstus 4.0 arhitektuur: anduritest ERP-ni
Tööstus 4.0 CNC-töötlemise domineeriv arhitektuur järgib ISA-95 standardit, mis määratleb tootmisjuhtimise 5 hierarhilist taset. Allolev diagramm näitab, kuidas andmed liiguvad pinus ülespoole füüsilistest anduritest ettevõtte süsteemidesse, samal ajal kui käsud ja ajakavad liiguvad allapoole vastassuunas.
4. TASE ERP / Äriplaneerimine
Ajakava, inventuur, rahandus
3. TASE MES / Tootmisoperatsioonid
Tootmise jälgimine, OEE, jälgitavus
2. TASE SCADA / Edge Computing
Andmete koondamine, kohalik analüüs
1. TASE CNC kontroller / PLC
Masinaloogika, liikumise juhtimine
0. TASE Füüsiline kiht
Andurid, ajamid, masin ise
Suurem osa Tööstus 4.0 ümberkujundamise tööst toimub 3. tasandil, kus asub tootmise juhtimissüsteem (MES). MES on kiht, mis ühendab tootmispõranda reaalsust äriplaneerimisega. See kogub altpoolt masina olekut, teisendab ERP töökäsud täidetavateks ajakavadeks, arvutab reaalajas ühe ühiku energiatõhusust (OEE) ja jõustab protsessiparameetreid, nagu kinnitatud programmiversioonid ja sertifitseeritud tööriistad.
Andmed liiguvad pinus pidevalt ülespoole: andurite näidud kontrollerisse, masina olek serva- või SCADA-süsteemidesse, koondatud tootmisandmed MES-i ja äritaseme aruandlus ERP-sse. Käsklused liiguvad allapoole: ERP väljastab töökäsud, MES ajastab need masinatele, kontrollerid käivitavad programme ja täiturmehhanismid teevad tööd. Need kaks voogu toimivad samaaegselt, mis muudab arhitektuuri suletud ahelaks, mitte ainult ühendatuks.
3-tasandiline tööstus 4.0 küpsusmudel
Enamik töökodasid ei lähe traditsiooniliselt CNC-lt täielikule Tööstus 4.0-le üle ühe sammuga. Nad ronivad mööda küpsusredelit, kus iga tasand annab mõõdetavat tulu, mis rahastab järgmist. Allolev kolmetasandiline mudel kirjeldab seda teed.
1. TASAND: Ühendatud
Masinad edastavad oma olekut kesksüsteemi. Töökoda teab reaalajas, millised masinad lõikavad, millised on jõude ja millised on häire all. OEE-d saab mõõta, mitte hinnata. Ainuüksi see tasand toob sageli esile ebamugavaid tõdesid: töökojad, mis arvasid, et nende OEE on 72–76 protsenti, avastavad sageli, et tegelik arv on lähemal 42 protsendile, kui digitaalsed andmed asendavad operaatori aruanded. 1. taseme investeering on väike. Spindlimootori vooluanduri ja WiFi-mikrokontrolleri saab kokku panna alla 200 USA dollari eest masina kohta, kasutades standardseid osi.
2. TASAND: Intelligentne
Andmeid analüüsitakse ja nende põhjal tegutsetakse. MES-i armatuurlauad toovad esile kitsaskohad. Ennustav hooldus märgistab spindlid enne nende riket. CAM-i ja ERP-i integratsioon välistab käsitsi andmete sisestamise süsteemide vahel. Kvaliteetsed andmed voolavad tagasi töötlemisparameetritesse. Maailmatasemel 85-protsendiline OEE on realistlik eesmärk. See tase nõuab investeeringuid MES-tarkvarasse, vajadusel andurite moderniseerimist ja ühenduvusinfrastruktuuri, sealhulgas OPC-UA või MTConnect protokollidesse kogu masinapargis.
3. TASAND: Autonoomne
Tehas sulgeb tsükli. Masinad planeerivad end ise ERP nõudluse prognooside põhjal. Tehisintellektil põhinevad kohandused toimuvad lõikamise ajal ilma inimese sekkumiseta. Valgustühjendustega tootmine toimub mehitamata öösel, ennustava hooldusega, mis hoiab ära rikked enne, kui need seisakuid põhjustavad. Vähesed tehased on saavutanud täieliku 3. taseme ja enamik neist on saavutatud lennunduse, autotööstuse või suuremahulise elektroonika valdkonnas. Kapitaliinvesteeringud varieeruvad märkimisväärsest märkimisväärseni, olenevalt tehase suurusest ja algsest masinapargi seisukorrast.
Põhitehnoloogiad: IoT, MES, ERP ja servapüüdlus
Tööstus 4.0 CNC-virna aluseks on neli tehnoloogiakategooriat. Igaüks neist käsitleb arhitektuuri kindlat kihti ja nende omavaheline seos määrab, kui küpseks juurutamine võib muutuda.
Tööstuslik IoT (IIoT). Andurite ja ühenduvuse kiht. Kaasaegsed CNC-masinad tarnitakse sisseehitatud IIoT-võimalustega, kuid enamikul olemasolevatel töökodadel on segapargid, kus keskmine masin on umbes 9 aastat vana. Tööstusuuringud näitavad, et 47 protsenti tööstusettevõtetest pole veel nutikaid ühendatud varasid kasutusele võtnud. Moderniseerimisvõimalused, nagu spindli vooluandurid, vibratsioonikiirendusmõõturid ja servalüüsid, toovad vananenud masinad IIoT-kihti murdosa hinnaga, mis maksab nende asendamine.
Tootmise juhtimissüsteem (MES). Toimingute kiht. MES tegeleb tootmise jälgimise, OEE seire, ajastamise, kvaliteedijuhtimise ja jälgitavusega. See on koht, kus genereeritakse kõige mõõdetavam Tööstus 4.0 investeeringutasuvus (ROI), kuna see teisendab toormasina andmed tegutsemist võimaldavateks tootmisotsusteks. Levinud MES-platvormid CNC-keskkondades hõlmavad Ignitionit, Siemens Opcenterit, Plexi ja SAP MII-d, väiksematele töökodadele on saadaval ka avatud lähtekoodiga ja lightw8 pilvevõimalused.
ERP integratsioon. Äritasand. ERP integratsioon sulgeb lõhe korruse tegevuse ja ettevõtte plaanide vahel. Kui ERP töökäsud voolavad automaatselt MES-i ja tootmistulemused voolavad tagasi ERP-sse ilma käsitsi sisestamiseta, muutub ajastamine reaalsusega kooskõlas olevaks. Peamised integratsioonimustrid kasutavad REST API-sid, OPC-UA-d või müüjaspetsiifilisi ühendusi SAP-i, Oracle'i, Microsoft Dynamicsi või NetSuite'i ja MES-i vahel.
Äärearvutus. Kohalik luurekiht. Äärearvutus asub masinate ja pilve vahel, käitades analüütikat lokaalselt olukorras, kus latentsus, ribalaius või küberturvalisus takistavad kõige voolamist kesksesse süsteemi. Äärearvutus võimaldab adaptiivset juhtimist, ennustavat hooldust ja reaalajas kvaliteedikontrolli tootmispõrandal ilma edasi-tagasi viivitusteta kaugesse andmekeskusesse.
ROI: Tööstus 4.0 investeeringute tasuvuse mõõtmine
Tööstus 4.0 CNC investeeringutasuvuse arvutus toimib korraga mitme kategooria peal. Igal kategoorial on tüüpilised tööstusharu vahemikud, kus väiksemad töökojad teenivad tavaliselt tulu iga vahemiku alumises otsas ja suuremad tootmiskeskkonnad rohkem. Allolev tabel võtab kokku oodatava tulu kategooriad.
| ROI kategooria | Tüüpiline paranemine | Kasu allikas |
|---|---|---|
| OEE parandamine | alates 60% kuni 85% | Reaalajas nähtavus, ajakava järgimine, mikroseisakute vähendamine |
| Planeerimata seisakute vähendamine | 30 et 50 protsenti | Andurite mustrituvastusele tuginev ennustav hooldus |
| Jääkide ja ümbertöötlemise vähendamine | 20 et 50 protsenti | Protsessisisene kvaliteedikontroll, programmi versioonide jõustamine |
| Energiakulu | 10 et 30 protsenti | Jõudeoleku tuvastamine, optimeeritud tsükliajad, nutikas ooterežiim |
| Tööjõu tootlikkus | 15–25-protsendiline kasv | Automatiseeritud andmete kogumine, käsitsi tehtud toimingute vähendamine, ajakava tõhustamine |
| Varude kandekulu | 10 et 20 protsenti | ERP integratsioon võimaldab materjalivoogu just-in-time |
| Kvaliteedikulu (COPQ) | Vähenda 15-lt20% tulu | Protsessisisene kontroll hoiab ära defektide leviku allavoolu |
| Tüüpiline tasuvusaeg | 12 et 24 kuud | Ülaltoodud kategooriate kumulatiivne mõju ärikasumi marginaalile |
Enamiku investeeringutasuvuse arvutuste suurim üksik panustaja on OEE hüpe. Töökojal, mis töötab 60% OEE-ga, on sama riistvaravõimsus kui töökojal, mis töötab 85% ulatuses, erinevus seisneb teabe ja protsesside distsipliinis. Selle tühimiku täitmine olemasolevates masinates on tavaliselt odavam ja kiirem kui uute masinate ostmine, mistõttu MES-i müüjad ja IIoT integraatorid käsitlevad Tööstus 4.0 pigem võimsuse suurendamise strateegiana kui puhtalt kulualgatusena.
Juhtumiuuring: STYLECNC Intelligentne paneelimööbli tootmisliin
STYLECNC ehitab ettevõttetasemel CNC-tootmisliine, mis on eeskujuks mööblitootmises Tööstus 4.0 põhimõtetele. intelligentne paneelmööbli tootmisliin integreerib automaatse laadimise, intelligentse pesastus-CAMi, ATC CNC freesimise, puurimise, servade ääristamise ja vöötkoodipõhise märgistamise ühte ühendatud töövoogu. Iga liinile sisenevat paneeli jälgitakse iga toimingu vältel eraldi, andurite andmed ja tsüklite loendurid voolavad tsentraalsesse jälgimissüsteemi.
Selle rea viitearhitektuur paikneb STYLECNC ISA-95 hierarhia tasemetel 0 kuni 2 olevad masinad, kliendi poolt juurutatud MES ja ERP 3. ja 4. tasemel. täisautomaatne CNC-ruuteri paneelimööbli tootmisliin konfiguratsioon on kõige levinum lähtepunkt, mis toetab täielikku pesastavat CAM-i, automaatset lehtmaterjali laadimist ning sünkroniseeritud allavoolu puurimist ja servade liimimist. intelligentne pesitsev CNC-ruuter kappide valmistamiseks pakub sama pesastamise ja jälgimise võimalust ka väiksematele mööblipoodidele.
Mõõdetavad tulemused, mida seda tüüpi tootmisliin on loodud saavutama, hõlmavad OEE paranemist tüüpilistest segapargi baasjoontest 75–85 protsendini, planeerimata seisakute vähendamist 30–50 protsenti koos MES-põhise ennustava hooldusega ja praagi vähendamist 20–50 protsenti sunnitud pesastamispaigutuste ja vöötkoodiga valideeritud materjalivoo abil. Läbilaskevõime 5–15 protsendiline kasv esimeses pilootkvartalis on tavaline, kui töökojad lisavad olemasolevale liinile ühendatud ajakava.
Lisaks mööblile on samad Tööstus 4.0 põhimõtted nähtavad ka STYLECNC tööstusharu vertikaalsed lahendused, sealhulgas Laserlõikus- ja keevitussüsteemid liitiumioonakude tootmiseks ja tööstuslikud kiudlaserkeevitusrobotid autotööstuseleMõlemad juurutused kasutavad sama andurite ja ERP-süsteemi vahelist andmevoogu koos valdkonnapõhise MES-integratsiooniga, mis näitab, et Tööstus 4.0 ei ole üksiktoode, vaid süsteemiarhitektuur, mida rakendatakse mis tahes tootmiskeskkonnas, mida pood kasutab.
Sõnastik: Tööstus 4.0 CNC terminid
Kasutage seda viidet Tööstus 4.0 tarnijate hindamisel, arhitektuuri planeerimisel või MES-i ja ERP-dokumentatsiooni ülevaatamisel.
| Termin | Määratlus |
|---|---|
| Tööstus 4.0 | Neljas tööstusrevolutsioon, mida defineerivad asjade internet, küberfüüsilised süsteemid, tehisintellekt ja ühendatud tootmine. |
| MES | Tootmise juhtimissüsteem. Tarkvarakiht ERP ja tootmispõranda vahel, mis haldab tootmist reaalajas. |
| ERP | Ettevõtte ressursside planeerimine. Ärisüsteemi tasand, mis tegeleb rahanduse, laoseisu, planeerimise ja tellimuste haldamisega. |
| OEE | Seadmete üldine efektiivsus. Saadavuse, jõudluse ja kvaliteedimäärade tulemus. Maailmatasemel eesmärk on 85 protsenti. |
| IIoT | Tööstuslik asjade internet. Andurite, kontrollerite ja servaseadmete võrgustik, mis genereerib tootmispõranda andmeid. |
| MTConnect | Avatud sideprotokoll, mis on spetsiaalselt loodud CNC-masinate andmevahetuseks. |
| OPC UA | Avatud tööstusliku kommunikatsiooni standard, mida kasutatakse laialdaselt masinate ja süsteemide vaheliseks andmevooks. |
| ISA-95 | Rahvusvaheline standard, mis määratleb ärisüsteemide ja tootmispõranda vahelise integratsioonihierarhia. |
| Ühendatud nimeruum (UNS) | Ühtse tõeallika arhitektuur, kus kõik tehaseandmed liiguvad läbi ühise nimeruumi. |
| Edge Computing | Kohalik analüüs, mida tehakse masinal või selle lähedal, mitte kauges pilves või andmekeskuses. |
Korduma kippuvad küsimused
Kas Tööstus 4.0 on väikese CNC-töökoja jaoks oma hinda väärt?
Arutelud praktilise masintõlke teemas „Tööstus 4.0 – kas keegi on vagunil?“ näitavad vastakaid arvamusi. Aus hinnang on, et lihtne ühenduvus (1. tase) on peaaegu alati seda väärt, sest hind on madal ja OEE nähtavus on kohe kasulik. Täielik MES-i juurutamine (2. tase ja kõrgem) on mõistlikum töökodadele, kus töötab 10 või enam masinat, keerukad töökombinatsioonid või tootmistööd, kus väike OEE saavutab tuhandete osade kaudu ühendava tulemuse.
Kui palju maksab MES-süsteem CNC-töökojale?
MES-i hinnad varieeruvad suuresti olenevalt võimekusest ja töökoja suurusest. Avatud lähtekoodiga platvorme, nagu Ignition, saab juurutada mõne tuhande USA dollari eest pluss integratsiooni tööjõukulud. Keskmise suurusega Plexi, Siemens Opcenteri või Epicori keskmise suurusega kommertssüsteemide hind jääb tüüpiliste keskmise suurusega töökodade puhul vahemikku 20 000–100 000 USA dollarit. Ettevõtte SAP MII või Oracle Manufacturing Cloudi juurutused suurtes tehastes ulatuvad miljonite dollariteni. VKEde tootmistehnika kajastus märgib, et lihtsa koduse ühenduse, kasutades standardseid osi, saab põhilise spindli oleku jälgimiseks kokku panna umbes 150 USA dollari eest masina kohta.
Kas ma saan vanemaid CNC-masinaid ühendada Tööstus 4.0 süsteemiga?
Jah. Tööstusharu analüütikud märgivad, et keskmine CNC-pink USA töökodades on umbes 9 aastat vana, seega on domineeriv juurutamismuster moderniseerimise ühenduvus, mitte täiesti uue masina asendamine. Levinud moderniseerimismeetodite hulka kuuluvad MTConnecti adapterid, vooluanduriga mikrokontrollerid spindlil, vibratsioonikiirendusmõõturid ja servalüüsid, mis teisendavad patenteeritud kontrolleriprotokollid avatud andmevoogudeks. Enamik vananenud masinaid saab liituda Tööstus 4.0 võrguga ilma kontrollerit välja vahetamata.
Milline on CNC-töökoja tüüpiline ühe ee (OEE)?
Maailmatasemel OEE on 85 protsenti, kuid tüüpilise tootmissektori OEE on umbes 60 protsenti. See vahe on enamasti nähtamatu, kuni digitaalne jälgimine seda mõõdab. Üks SME näide dokumenteerib poodi, mis arvas, et nende OEE oli viis aastat 72–76 protsenti, kuid tegelik digitaalne mõõtmine näitas 42 protsenti. Lahknevus tulenes lühikeste seisakute, ajakava muudatuste ja seisuaegade alaesitamisest, mis paberipõhises aruandluses jäid kajastamata.
Mis vahe on MES-il ja ERP-l?
ERP tegeleb äritaseme funktsioonidega, nagu rahandus, laoseis, tellimuste haldamine ja kõrgetasemeline planeerimine. MES tegeleb tootmistaseme funktsioonidega, nagu reaalajas ajastamine, masinate jälgimine, kvaliteedi jälgimine ja OEE mõõtmine. ERP on ISA-95 4. tasemel ja töötab tundidest päevadesse arvutamise ajaraamides; MES on 3. tasemel ja töötab sekunditest minutiteni arvutamise ajaraamides. Need kaks süsteemi integreeruvad nii, et ERP töökäsud voolavad MES-i ajakavadesse ja MES-i tootmistulemused voolavad tagasi ERP-sse arveldamiseks ja laoseisu värskendamiseks.
Kuidas ma alustan oma CNC-töökojas Tööstus 4.0 pilootprojekti?
SME, Excelleranti ja Jitbase'i tööstusharu allikad nõustuvad sarnase mustriga. Alustage ühenduvusauditiga, et kinnitada, millised masinad saavad juba andmeid avaldada ja millised vajavad moderniseerimist. Valige pilootprojekti jaoks üks tootmisüksus või üks kriitiline masin. Ühendage see, mõõtke 2–4 nädala jooksul baasjoone OEE-d ja seadke eesmärgiks 5–15-protsendiline läbilaskevõime kasv pilootprojekti esimeses kvartalis. Dokumenteerige, mis toimib, ja seejärel laiendage. Töökojad, mis üritavad kogu tehase hõlmavat MES-i ühes etapis juurutada, näevad üldiselt raskusi; töökojad, mis esimeses etapis pilootprojekti teevad, tavaliselt õnnestuvad.
Loosung
Tööstus 4.0 CNC-töötlus ei seisne niivõrd uute masinate ostmises, kuivõrd olemasolevate masinate muutmises ühendatud tootmissüsteemi osalejateks. 1. taseme ühenduvus on tänapäeval kättesaadav peaaegu igale töökojale. 2. taseme MES-i juurutamine annab suurima mõõdetava investeeringutasuvuse ja on enamiku tootmiskeskkondade loomulik keskpika perioodi eesmärk. 3. taseme autonoomia on pikaajaline suund töökodadele, mille maht ja keerukus õigustavad investeeringut.
STYLECNC Tööstuslikud tootmisliinid, sealhulgas intelligentsete paneelidega mööbliliin, on projekteeritud Tööstus 4.0-valmis platvormidena, millel on andurite leviala, võrguühendus ja kontrollerarhitektuur, mis integreeruvad sujuvalt kliendi juurutatud MES- ja ERP-süsteemidega. Võtke ühendust STYLECNC meeskond või vaadake üle paneelmööbli tootmislahendused ja laiem mööbli tootmisliini kataloog et arutada teie Nextioni juurutuse jaoks Tööstus 4.0 integratsiooni.