CNC-freespinkide tööpõhimõte on alati olnud paljudele potentsiaalsetele klientidele oluline, sest kõigi arvates on sellise täppis-CNC-seadme ja täisautomaatse töötlemisega keeruka graveerimisefekti saavutamine keeruline. Paljud inimesed kardavad, et enne kui nad on süsteemist aru saanud ja õppinud, et see pole enam selge. Tegelikult on CNC-freespinkide tööpõhimõte väga keeruline ja kohmakas. Kui seda südamega õppida, on see lihtne ja õppimises pole midagi keerulist. Tutvustame teile üksikasjalikult CNC-freespinkide tööpõhimõtet.
CNC-ruuteri tööetapid
1. Saabas
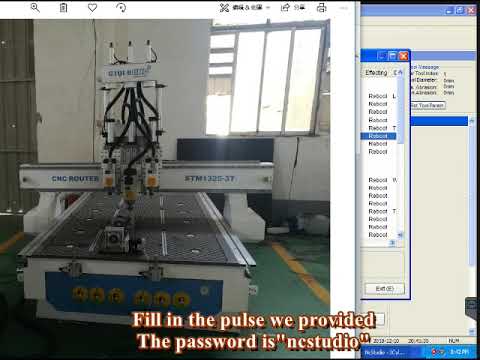
Enne käivitamist veenduge esmalt, et kõik tööpingi ja arvuti vahelised ühendused on korras, seejärel lülitage sisse tööpingi ja arvuti toide. Pärast süsteemi käivitamist sisenege Ncstudio CNC süsteemi.
2. Mehaaniline lähtestamine (valikuline)
See jaotis hõlmab ainult tööpinki, mille funktsioon on naasta masina algpunkti ja selle jaotise sisu on sellega seotud. Palun lugege masina kasutusjuhendit.
Kui tööpink toetab mehaanilisse alguspunkti naasmist, valige menüü „Tagasi mehaanilisse alguspunkti“. Tööpink naaseb automaatselt mehaanilisse alguspunkti ja korrigeerib süsteemi koordinaatsüsteemi.
Mõnel juhul, näiteks pärast viimast tavapärast väljalülitamist, taaskäivitamist ja viimase toimingu jätkamist, ei pea kasutaja mehaanilist lähtestamist tegema. Kuna NCStudio süsteem salvestab tavapärasel väljumisel praeguse koordinaatide teabe.
Lisaks, kui kasutaja kinnitab, et praegune asukoht on õige, ei pruugita seda toimingut teha.
3. Laadige CNC-failid
Enne töötlemist peab kasutaja üldiselt laadima vajalikud CNC-failid, vastasel juhul on mõned automaatse töötlemisega seotud funktsioonid kehtetud.
Valige menüüst „Ava (F)|Ava (O)...“, kuvatakse Windowsi standardne failihalduse dialoogiboks, kust saate valida draivi, tee ja failinime, kus avatav fail asub.
Pärast nupule „Ava“ klõpsamist laaditakse fail süsteemi. Seejärel saab kasutaja vajutada F2-klahvi, et lülituda aknasse „Fail“ ja vaadata praegust CNC-faili.
4. Käsitsi juhtimine
Kuva käsitsi juhtimise liides
Valige menüüpunkt „Vaade (V) | Kuva käsitsi liides (M)“, parameetrite kuvamise aknas kuvatakse käsitsi juhtimise liides, mille kaudu saate tööpinki käsitsi juhtida.
Teisalda käsitsi
Tööpinki saab käsitsi liigutada arvuti numbriklaviatuuri vastavate klahvide abil. Sel ajal peaks väikesel klaviatuuril NUMLOCK-tuli põlema.
Vastavad klahvid on:
6 - X-telje positiivne suund
4 - X-telje negatiivne suund
8 - Y-telje positiivne suund
2 - Y-telje negatiivne suund
9 - Z-telje positiivne suund
1 - Z-telje negatiivne suund
Neid klahve saab kombineerida CTRL-iga, et teostada tööpingi käsitsi kiiret liigutamist.
Suurenda/vähenda sügavust
Sügavuse kiireks suurendamiseks ja vähendamiseks kasutage numbriklahvidega klaviatuuri +/- klahve.
5. Määrake tooriku päritolukoht
Töötlemisprogrammi X-, Y- ja Z-koordinaatide lähtekoht on tooriku alguspunkt. Enne töötlemist peame positsiooni seostama tegeliku positsiooniga. Toimingud on järgmised:
Liigutage tööpinki X ja Y käsitsi soovitud lähtepunkti toorikul, valige menüü "Määra praegune punkt tooriku lähtepunktiks" või tühjendage koordinaatide aknas praeguse asukoha koordinaatväärtus, et töötlusprogrammi käivitamisel kasutataks praegust asukohta. See asukoht on töötlemise lähtepunkt.
Ülaltoodud sammud on X- ja Y-telgede tooriku lähtepunkti seadistanud, kuid Z-telje tooriku lähtepunkti seadistamine nõuab täpsemaid töövahendeid. See süsteem teeb koostööd tööpingi riistvaraga, et pakkuda Z-telje tööriista seadistamise funktsiooni.
Automaatse tööriista seadistamise lõpetamiseks valige funktsioon „Toiming (O) | Automaatne tööriista seadistamine (E)...”, vaadake XXX.
Pärast kahte ülaltoodud sammu on töödeldud tooriku päritolu kindlaks määratud.
6. Tehke automaatne töötlemine
Automaatne töötlemine tähendab, et tööpink töötleb automaatselt vastavalt valitud töötlemisprogrammile.
Alusta automaatset töötlemist
Valige menüüpunkt „Operatsioon (O) | Alusta või jätka (S)“ ja tööpink alustab automaatselt automaatset töötlemisprotsessi töötlusprogrammi esimesest lausest.
Masina seiskamine
Automaatse töötlemise käigus, kui töötlemisprogrammi toimimine peatatakse ja menüüelement "Operatsioon (O) | Stopp (O)" on valitud, peatab tööpink töötlemise pärast praeguse lause töötlemise lõpetamist ja läheb jõudeolekusse. See meetod on mõeldud süsteemi täpseks ja korrapäraseks peatamiseks ning on ka soovitatav meetod.
Märkus: Kui kiire ja sujuva ühenduse funktsioon on aktiivne, peatub süsteem, kui ühenduse kiirus on null.
Masina seiskamine
Automaatse töötlemise käigus hädaolukorras valige menüüpunkt „Operatsioon (O) | Avariiseiskamine (B)“ ja tööpink peatab töötlemise kohe. Töötlemise taaskäivitamiseks valige esmalt menüüpunkt „Operatsioon (O) | Avariiseiskamise taastamine“ (R) ja seejärel menüüpunkt „Operatsioon (O) | Alusta või jätka (S)“, tööpink taaskäivitab automaatse töötlemise töötlusprogrammi esimesest lausest, vastasel juhul tööpink ei tööta.
Masina paus
Automaatse töötlemise ajal, kui teil on vaja töötlemine peatada, valige menüüpunkt „Operatsioon (O) | Paus (P)“ ja tööpink peatab töötlemise pärast praeguse töötluslause täitmist. Kui soovite sel ajal töötlusprogrammi täitmist jätkata, valige lihtsalt menüüpunkt „Operatsioon (O) | Alusta või jätka (S)“.
Programmi vahelejätmise täitmine Valige menüüpunkt "Advanced Start (A)" ja kuvatakse dialoogiboks, mis palub teil käivitada programmi esimesest lausest kuni programmi lõpuni. Kui sisestate lause numbri, klõpsake nuppu "Start", tööpink täidab programmis ainult teatud lause vastavalt teie nõuetele. Kuid enne selle funktsiooni programmilause käivitamist peab olema segmendi number.
7. Otsese positsioneerimise funktsioon
Kui soovite sageli teatud punkti kiiresti leida, võite proovida funktsiooni "otsepositsioneerimine".
Otsepositsioneerimise funktsiooni sisenemiseks on kiirklahv F5 ja otsepositsioneerimise funktsioonist väljumiseks on kiirklahv Esc.
Sisestage aknas "Otsepositsioneerimise funktsioon" X-i ette plussmärk (+), et realiseerida inkrementaalne sisend.
Mehaanilise koordinaatpositsioneerimise teostamiseks sisestage aknas "Otsepositsioneerimise funktsioon" X-i ette tärn (*).
Tooriku alguspunkti korrigeerimise (sh sügavuse suurendamise) funktsiooni realiseerimiseks sisestage aknas "Otsepositsioneerimise funktsioon" X-i ette @-märk.
8. Sulgege
Pärast programmi töötlemist lülitage tööpingi ja arvuti toide välja. Vajadusel lülitage tagamaks välja ka peamine toiteallikas.
Ettevaatusabinõud töö ajal
Kuna Windows on ajajagamisrežiimis töötav operatsioonisüsteem, saab automaatse töötlemise ajal arvutis üldiselt teha ka muid toiminguid (näiteks töötlusprogrammide redigeerimist), kuid on kaks punkti, mida tuleb tähele panna:
1. Windowsi programmid hõivavad palju mälu, seega pole lihtne korraga liiga palju aknaid avada, üldiselt olenevalt arvuti mälu mahust.
2. Mõned rakendused ise ei pruugi olla stabiilsed, näiteks mõned mänguprogrammid, VCD-mängijad jne, mis võivad töötamise ajal piiramatult tarbida süsteemiressursse, näiteks mälu, protsessori ajaviilusid jne, mis võib lõpuks viia arvuti hangumiseni. Seetõttu ärge käivitage neid programme töötlemise ajal, et vältida ootamatuid töötluskatkestusi arvuti krahhi tõttu.
Tagasi masina päritolu juurde
Masina lähtepunkti naasmise protsessis võivad eri süsteemide nõuete kohaselt toimuda erinevad protsessid. Kõrgete täpsusnõuetega süsteemis on lõplik kalibreerimisprotsess kõrgete täpsusnõuete tõttu suhteliselt aeglane. Sel ajal pöörake tähelepanu CNC olekuaknale ja oodake, kuni süsteem läheb jõudeolekusse, enne kui masina lähtepunkti aknast väljute, vastasel juhul ei lõppenud masina lähtepunkti protsess normaalselt ja katkestati.
Masina alguspunkti naasmise protsessi ajal kunstliku peatamise tagajärjed:
1. Pordi häireolek ilmub sageli, kuna uus limiidi number (mehaaniline päritolu) pole kadunud;
2. Ebatäpne positsioneerimine, masina alguspunkti naasmise kalibreerimisfunktsioon on kunstlikult hävitatud;
3. Pehme piirang ei tööta: Kuna masina alguspunkti naasmise protsess pole veel lõppenud, on süsteem praegu kehtetu. Pehme piirangu funktsioon töötab alles pärast masina alguspunkti naasmise protsessi lõppemist.