Mis on kiudlaserlõikusmasin?
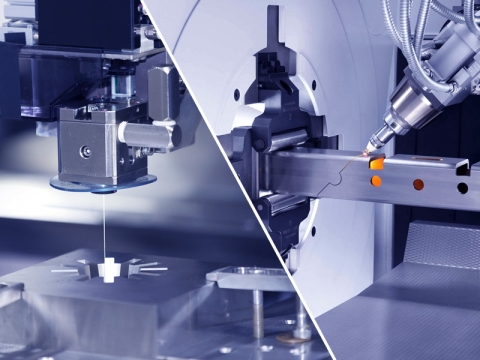
A kiud laser lõikamise masin on lasermasin, mis kiirgab laserist tulevat valgust ja fokuseerib selle optilise teekonna süsteemi kaudu suure võimsustihedusega laserkiireks. Laserkiir tabab töödeldava detaili pinda, põhjustades töödeldava detaili sulamistemperatuuri või keemistemperatuuri saavutamise, samal ajal kui kiirega koaksiaalne kõrgsurvegaas puhub sulanud või aurustunud metalli minema.
Tala ja tooriku suhtelise asendi liikumisega lõigatakse materjal lõpuks lõikamise eesmärgi saavutamiseks.
Laserlõikusprotsess asendab traditsioonilised mehaanilised noad nähtamatute kiirtega. Sellel on suur täpsus, kiire lõikekiirus, see ei ole piiratud lõikemustri piirangutega, säästab materjali automaatse trükkimise abil, sellel on sujuv sisselõige ja madalad töötlemiskulud. See täiustab või asendab järk-järgult traditsioonilisi metallilõikusprotsessi seadmeid. Laserlõikuri pea mehaaniline osa ei puutu kokku töödeldava detailiga. See ei kriimusta töödeldava detaili pinda töö ajal. Laserlõikuskiirus on kiire ning sisselõige on sile ja tasane. Üldiselt pole edasist töötlemist vaja. Kuumusmõjutsoon on väike, plaadi deformatsioon on väike ja pilu on kitsas (0.1mm~0.3 mm); Mehaaniline pinge puudub, sälgul pole lõikejälgi; Ülitäpne töötlemine, hea korduvus, materjali pind ei kahjustu; NC programmeerimine, saab töödelda mis tahes plaani, saab lõigata terve plaadi suures formaadis, ilma vormi avamiseta, ökonoomne ja ajasäästlik.
Milleks kasutatakse kiudlaserlõikusmasinaid?
Kiudlaserlõikusmasinad saavad lõigata igasuguseid metallmaterjale, näiteks:
Iron
Sulam
messing
Copper
titaan
Alumiinium
Süsinikteras
Konstruktsiooniterasest
Roostevaba teras
Milleks kasutatakse kiudlaserlõikusmasinat?
Kiudlaserlõikusmasinate rakendused on väga ulatuslikud, hõlmavad paljusid tööstusharusid ja see on paljude ettevõtete jaoks vajalik varustus.
Reklaamitööstus
Lehtmetalli töötlemise tööstus
Šassiikappide tootmine
Vedruplaatide tootmine
Metroo osad
Liftide tootmine
Köögitarvikute tootmine
Kiudlaserlõikusmasinat kasutatakse lehtmetalli töötlemisel, reklaamsiltide valmistamisel, kõrge- ja madalpinge elektrikappide valmistamisel, mehaaniliste osade, köögiriistade, autode, masinate, metallitööstuse, saelehtede, elektriliste osade, prillitööstuse, vedruplaatide, trükkplaatide, elektriveekannu, meditsiinilise mikroelektroonika, riistvara, nugamõõteriistade ja muude tööstusharude jaoks.
Mis on kiudlaserlõikusmasina komponent?
See on valmistatud kolmest olulisest osast.
Esimene neist on vastupidav raam, mis tavaliselt keevitatakse torudest ja lehtmetallist. See tagab pika kasutusea ja tänu loodi mõõtmisele (joonis 1-4) tagab see töö täpsuse. Seda kasutatakse lõigatava tooriku paigutamiseks ja seda saab täpselt ja korrektselt liigutada vastavalt juhtimisprogrammile. Tavaliselt juhib seda 1 servomootorit (joonis 2-4).
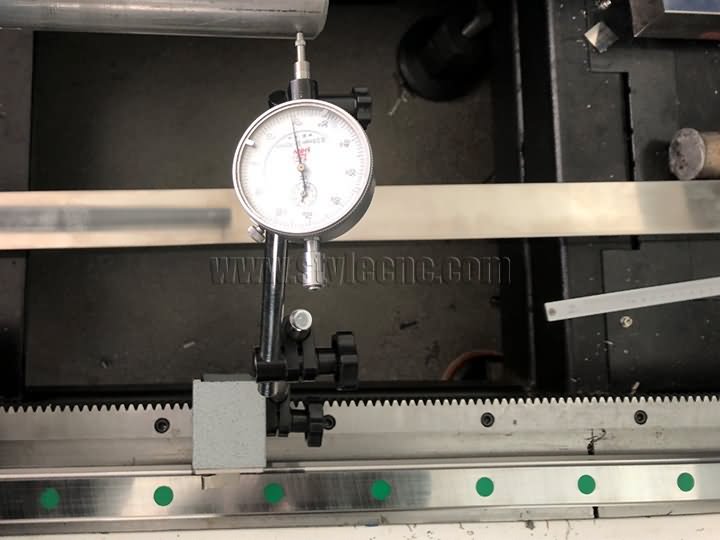
(Joonis 4-1 vesiloodi mõõtmine)
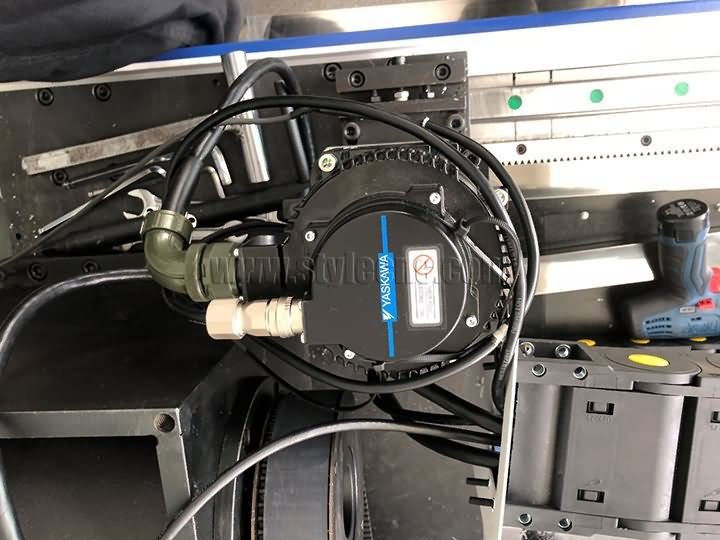
(Joonis 4-2 Yaskawa servomootor)
Teine, kiire ülekandesüsteem. Läbilaskev optika ja kogu protsessi mehaanilised komponendid alates lasergeneraatorist (joonis 2-4) kiirgavast kiirest kuni töödeldavani.
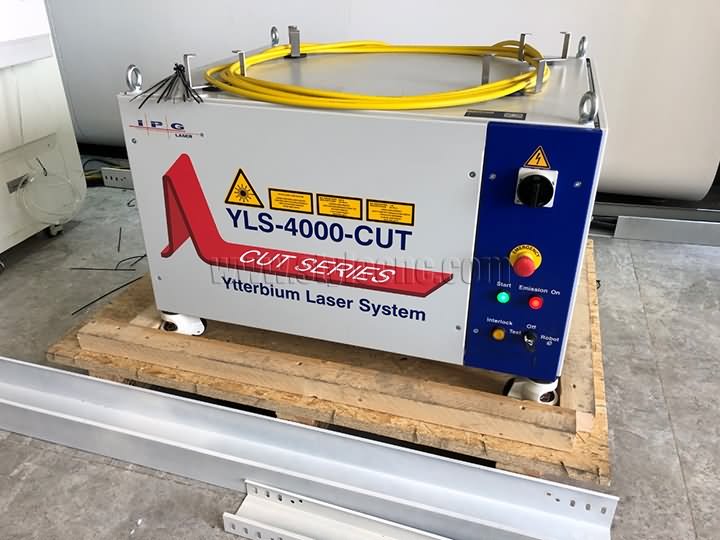
(Joonis 4-3 IPG lasergeneraator)
Viimane neist. CNC juhtimissüsteem (joonis 4-4). See tagab X-, Y- ja Z-telje liikumise. Samuti saab see juhtida generaatori väljundvõimsust.
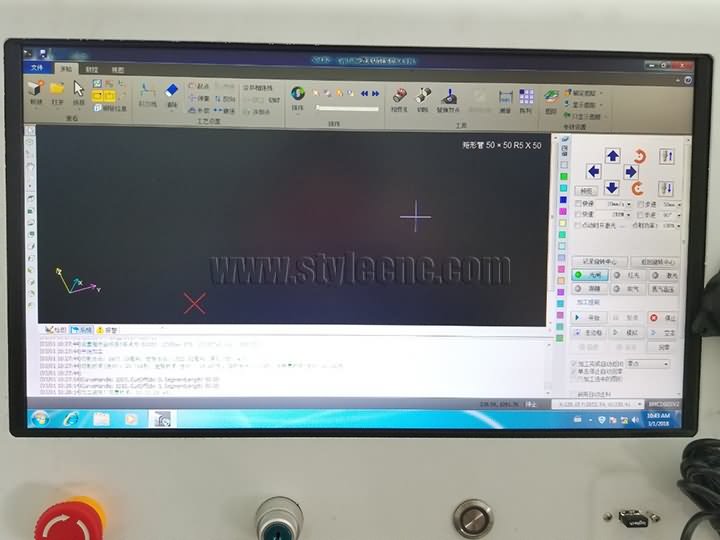
(Joonis 4-4 Cypcuti juhtimissüsteem)
Lisaks kolmele olulisele osale on kiudlaserlõikusmasinal ka teisi osi.
• Väline valgusrada. See tähendab refraktiivset peeglit, mida kasutatakse laserkiire suunamiseks soovitud suunas. Kiiretee rikke vältimiseks peavad kõik peeglid olema kaitstud kaitsekattega ja läätse saastumise eest kaitsmiseks tuleb sisse juhtida puhast positiivse rõhu kaitsegaasi. Hästi toimivate läätsede komplekt fokuseerib kiire ilma hajumiseta lõpmatult väikesesse kohta. Üldiselt kasutatakse 5.0-tollise fookuskaugusega läätse. 7.5-tollist läätse kasutatakse ainult >12mm paksud materjalid.
• Stabiliseeritud pingeallikas. See ühendab lasergeneraatori, raami ja toitesüsteemi. Peamiselt välise elektrivõrgu häirete vältimiseks.
• Kiudlaserlõikuspea. See koosneb peamiselt sellistest osadest nagu õõnsus, fokuseerimisläätse hoidik, fokuseerimislääts, mahtuvuslik andur ja abigaasi otsik. Lõikepea ajamiseadet kasutatakse lõikepea liigutamiseks Z-telje suunas vastavalt programmile ning see koosneb servomootorist, kruvivardast või hammasrattast jne.
• Vesijahutussüsteem (joonis 4-5). Seda kasutatakse laserpea ja lasergeneraatori jahutamiseks. Laser on seade, mis muundab elektrienergia valgusenergiaks. Näiteks kiudlaseril on üldiselt üle 25% konversioonimäär ja ülejäänud energia muundatakse soojuseks. Jahutusvesi eemaldab liigse soojuse, et lasergeneraator külmas vees töötaks. Seade jahutab ka masina välist valgusraja peeglit ja fokuseerivat läätse, et tagada stabiilne kiire edastuskvaliteet ja vältida tõhusalt läätse ülekuumenemist, mis võib põhjustada deformatsiooni või purunemist.
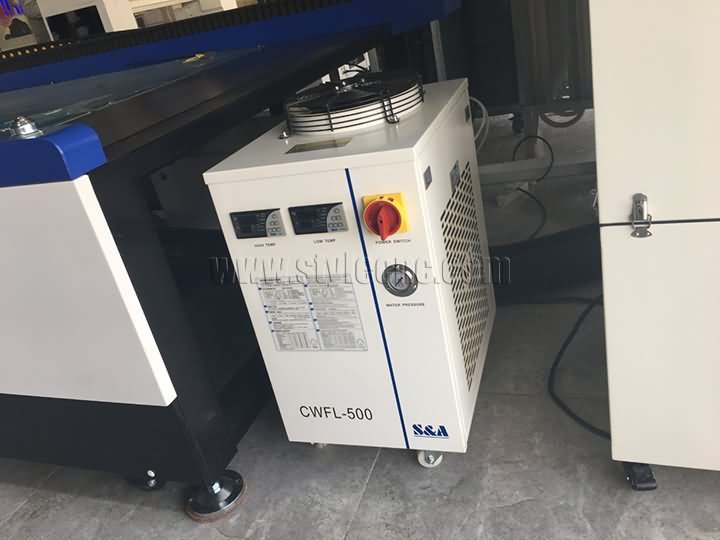
(Joonis 4-5 S&A veejahuti)
• Gaas (joonis 4-6). See hõlmab nii keskmise gaasi kui ka abigaasiga töötavaid laserlõikusmasinaid, mida kasutatakse lõikepea abigaasi tarnimiseks.
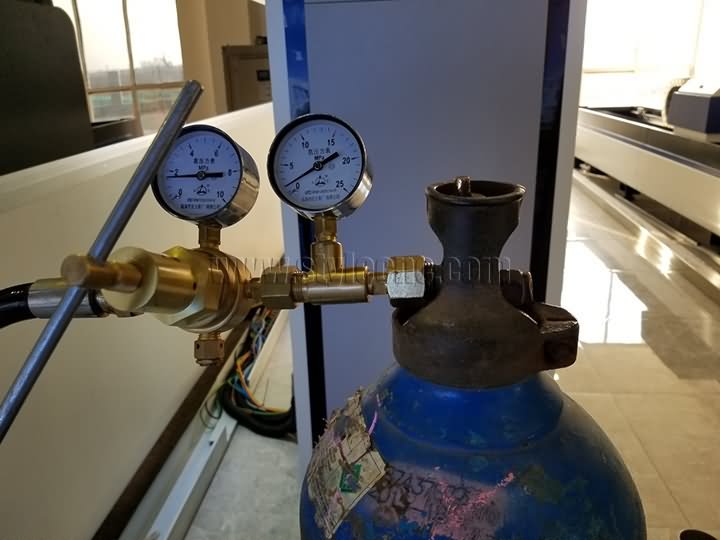
(Joonis 4-6 Gaas)
• Muud igapäevaseks kasutamiseks mõeldud seadmed, näiteks õhukompressor, filter, väljatõmbeventilaator ja muu.
Mis on kiudlaserlõikusmasina tööpõhimõte?
Laser on teatud tüüpi valgus. Nagu teist tüüpi valgus, tekib ka see aatomite (molekulaarsete või ioonsete) üleminekul.
Erinevalt tavalisest valgusest sõltub laserkiir (joonis 5-1) spontaansest kiirgusest ainult esimesel väga lühikesel ajal. Kuna protsessi määrab täielikult ergastav valgus, on laseril väga puhas värvus, peaaegu puudub hajuv suund ning kõrge valgustugevus ja kõrge koherentsus.
Kiudlaserlõikus saavutatakse laserfokuseerimise teel tekitatud suure võimsustihedusega energia rakendamisega. Arvuti juhtimisel lastakse laserit impulsside kaupa välja, et väljastada kontrollitud kordusena kõrgsageduslik impulsslaser, moodustades teatud sageduse ja impulsi laiusega kiir. Impulsslaserkiirt juhitakse ja peegeldatakse optilisel teel ning fokuseeritakse fokuseeriva läätsegrupi abil. Töödeldava objekti pinnale moodustub peen, suure energiatihedusega valguslaik. Fookuslaik asub töödeldava pinna lähedal ja töödeldav materjal sulatatakse või gaasistatakse kõrgel temperatuuril hetkega. Iga suure energiatihedusega laserimpulss pritsib objekti pinnale koheselt väikese augu. Arvuti juhtimisel liigutatakse lasertöötluspead ja töödeldavat materjali järjestikku ja joonistatakse vastavalt eelnevalt joonistatud mustrile, nii et objekt töödeldakse soovitud kuju.
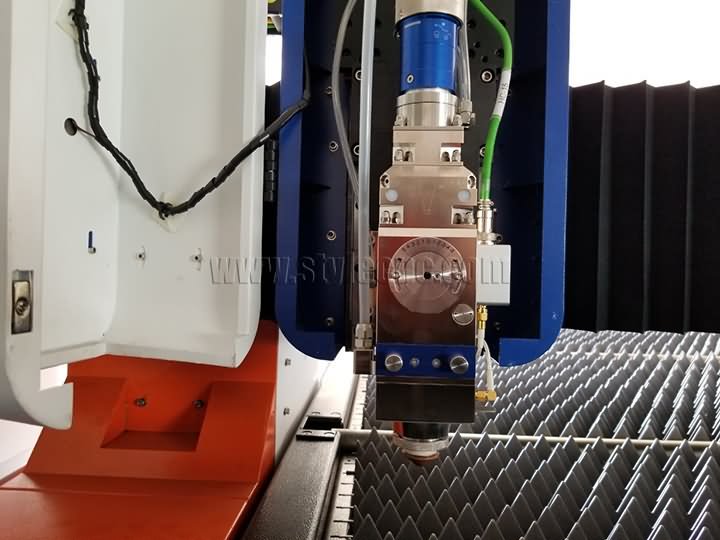
(Joonis 5-1 Raytoolsi laserpea)
Kuidas määratleda kiudlaserlõikusmasina lõikekvaliteeti?
Lõiketäpsus on CNC-laserlõikusmasina kvaliteedi määramisel esimene tegur. Siin on 1 tegurit, mis mõjutavad lõiketäpsust.
• Lasergeneraatori laserkiire kohesiooni suurus. Kui laserkiir pärast kohesiooni on väga väike, on lõiketäpsus väga kõrge. Ka lõikepilu on väga väike. See näitab, et lõikekvaliteet ja lõiketäpsus on väga head.
Kui lasergeneraatori kiir on suur, on ka lõikevahe suur. Sellisel juhul on vahe suurem, mida paksem on toorik.
• Raami täpsus. Enne töö alustamist peame kontrollima raami iga osa. Raami vertikaalne ja horisontaalne suund peaksid olema väga head. Kui on 0.1mm Iga osa kõrvalekalle, masina töötades, on see suurem ja suurem.
• Laserkiire kuju. Kui lasergeneraatori kiir on kooniline, siis on ka lõikevahe kooniline. Sellisel juhul on vahe suurem, mida paksem on toorik.
• Erinevad materjalid põhjustavad ka erinevat lõikekvaliteeti. Näiteks on samades tingimustes roostevaba terase ja alumiiniumi lõikamisel suur erinevus. Roostevaba terase lõikamisel on täpsus ja lõikeserv paremad kui alumiiniumil.
Üldiselt saab kiudlaserlõikusmasina lõikekvaliteeti määratleda nende viie standardi abil.
• Lõikeserva kvaliteet.
• Lõikeserva räbu suurus.
• Trimmimise ristiasend ja kalle.
• Lõikeserva filee suurus.
• Tasasus.
Kiudlaserlõikusmasina ohutu kasutamine
Teadete iseseisvaks kasutamiseks peavad spetsialistid olema koolitatud. Meie kogemuste põhjal on 13 seadme ohutu kasutamise üksikasju laser cutting machine on kokku võetud.
• Järgige lõikemasina ohutusnõudeid. Käivitage laser rangelt vastavalt laseri käivitamise protseduurile.
• Operaator peab olema koolitatud tundma seadme struktuuri ja jõudlust ning valdama teadmisi operatsioonisüsteemist.
• Pange prillid ette, kui töötate kiudlaserkiire lähedal.
• Enne materjali sobivuse kindlakstegemist kiudlaseriga ei tohiks seda töödelda, kuna see võib tekitada auru ja suitsu.
• Töö alustamisel ei tohi operaator lahkuda ega masinat teistele üle anda. Lahkumise vajaduse korral peab operaator masina välja lülitama.
• Asetage tulekustuti lähedale. Lülitage masin välja, kui see ei tööta. Ärge asetage laserkiire lähedale paberit, nahka ega muid tuleohtlikke materjale.
• Kui töötamise ajal märkate mingeid ebatavalisi olukordi, peatage masin koheselt ja kõrvaldage tõrked või teavitage insenere.
• Hoidke laser, raam ja ümbritsev ala puhtad, korras ja õlivabad. Asetage toorik, metallleht ja jääk vastavalt vajadusele virna.
• Gaasi kasutamisel tuleks keevitustraadi purustamist vältida, et vältida lekkeõnnetusi. Gaasiballoonide kasutamisel ja transportimisel tuleb järgida ballooni jälgimise protseduure. Ärge jätke ballooni päikesevalguse kätte ega soojusallikate lähedusse. Ballooni ventiili avamisel peab operaator seisma ballooni suu küljel.
• Hoolduse ajal järgige kõrgsurve ohutusnõudeid. Iga 40 töötunni või iganädalane hooldus, iga 1000 töötunni või iga 6 kuu järel tehtav hooldus tuleb läbi viia vastavalt eeskirjadele ja protseduuridele.
• Pärast masina sisselülitamist käivitage see käsitsi madalal kiirusel X- ja Y-suunas, et kontrollida, kas esineb mingeid kõrvalekaldeid.
• Pärast uue töötlusprogrammi sisestamist tuleks seda testida ja kontrollida selle toimimist.
• Töötamise ajal pöörake tähelepanu masina raami tööle, et vältida masina väljumist efektiivsest tööraadiusest või kahe masina kokkupõrget, mis põhjustab õnnetusi.
Kiudlaserlõikusmasina igapäevane hooldus
Raam (joonis 8-1).
• Enne masina iga päev käivitamist kontrollige hoolikalt laseri töögaasi ja lõikegaasi töötingimusi. Kui gaasirõhk ei ole piisav, tuleks see viivitamatult välja vahetada.
• Kontrollige, kas X-telje nullpunkt, Y-telje nullpunkt, Z-telje nullpunkt ja laseri ettevalmistuse olek on kahjustatud (kontrollige indikaatorit).
• Kontrollige, kas nullpunkt, X-telje, Y-telje ja Z-telje piirlüliti ning löögiploki kinnituskruvid on lahti ja kas iga telje piirlüliti on tundlik.
• Kontrollige, kas jahutis ringleva vee tase on piisav. Kui see on ebapiisav, tuleb seda õigeaegselt lisada.
• Kontrollige, kas välise valguskanali tsirkuleeriva vee ringluses on lekkeid. Lekkega tuleb õigeaegselt tegeleda, vastasel juhul mõjutab see optilise läätse eluiga.
• Pärast iga lõikepäeva kontrollige teravustamisläätse kahjustuste suhtes.
• Kontrollige, kas välise valguskanali lõõtsad on läbi põlenud või kahjustatud.
• Pärast igapäevase töö lõpetamist koristage õigeaegselt lõikejäätmed, puhastage töökoht ning hoidke see korras ja puhas. Samal ajal puhastage hoolikalt ka seadmeid, et kõik seadme osad oleksid puhtad ja mustusest vabad.
• Pärast igapäevase töö lõpetamist avatakse õhukompressori allosas asuva õhureservuaari tühjendusventiil tühjendamiseks ja pärast reovee väljajuhtimist suletakse tühjendusventiil.
• Pärast igapäevast tööd vajutage väljalülitamiseks väljalülitamise nuppu ja seejärel lülitage kogu masina toide välja.
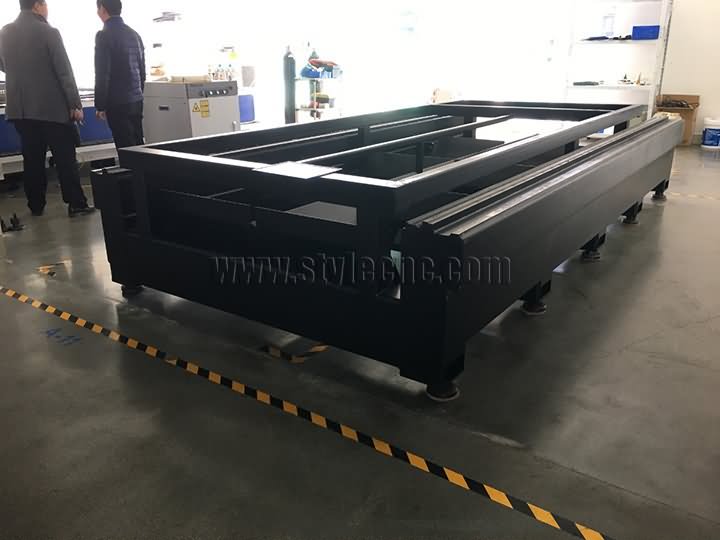
(Joonis 8-1 Tugevdatud raam)
Lasergeneraator (joonis 8-2).
Lasergeneraatorit tuleks enne igapäevast käivitamist hooldada.
• Kontrollige, et jahutusvee rõhk püsiks vahemikus 3.5–5 Pa.
• Kontrollige jahutusvee temperatuuri, eelistatavalt valitud lasergeneraatori jaoks vajaliku vee temperatuuri.
• Kontrollige lasergeneraatori vaakumpumba õlitaset h8. Kui ei, lisage õli.
• Kontrollige, kas lasergeneraatori õli-, vee- ja gaasitorudes on lekkeid ning kas vaakumpump või resonaatori pneumaatilised komponendid lekivad.
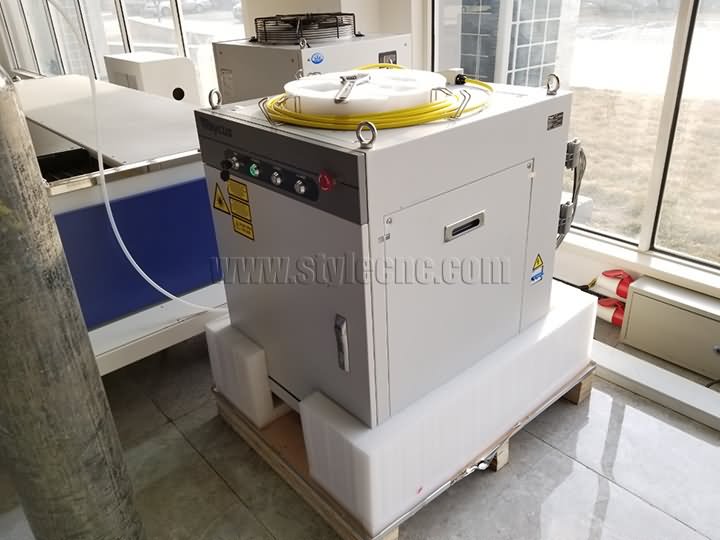
(Joonis 8-2 Raycus lasergeneraator)
Kuidas osta kiudlaserlõikusmasinat STYLECNC?
1. samm. Konsulteerige: pärast teie nõuetega tutvumist, näiteks lõigatavate metallmaterjalide ja metallmaterjalide maksimaalse suuruse (pikkus x laius x paksus) selgitamist, soovitame teile kõige sobivamaid kiudlaserlõikureid.
2. samm. Pakkumine: Esitame teile oma detailse hinnapakkumise vastavalt meie konsulteeritud masinatele, parima kvaliteediga ja konkurentsivõimelisema hinnaga.
3. samm. Protsessi hindamine: Mõlemad pooled hindavad ja arutavad hoolikalt kõiki tellimuse üksikasju (sh tehnilisi parameetreid, spetsifikatsioone ja äritingimusi), et välistada arusaamatused.
4. samm. Tellimuse esitamine: Kahtlemata saadame teile PI (Proforma arve) ja seejärel allkirjastavad mõlemad pooled müügilepingu.
5. samm. Tootmine: Korraldame tootmise kohe pärast teie allkirjastatud müügilepingu ja ettemaksu kättesaamist. Värskeimaid tootmisega seotud uudiseid jagatakse ostjaga tootmise käigus.
6. samm. Kvaliteedikontroll: Kogu tootmisprotsess läbib regulaarset kontrolli ja range kvaliteedikontrolli. Täielik laser metalli lõikamise masin Enne tehasest lahkumist testitakse neid, et veenduda nende heas töökorras olemises.
7. samm. Kohaletoimetamine: Korraldame kohaletoimetamise vastavalt tingimustele, milles me mõlemad kokku leppisime, pärast ostja kinnitust.
8. samm. Tollivormistus: Varustame ja toimetame ostjale kõik vajalikud saatedokumendid ning tagame sujuva tollivormistuse.